
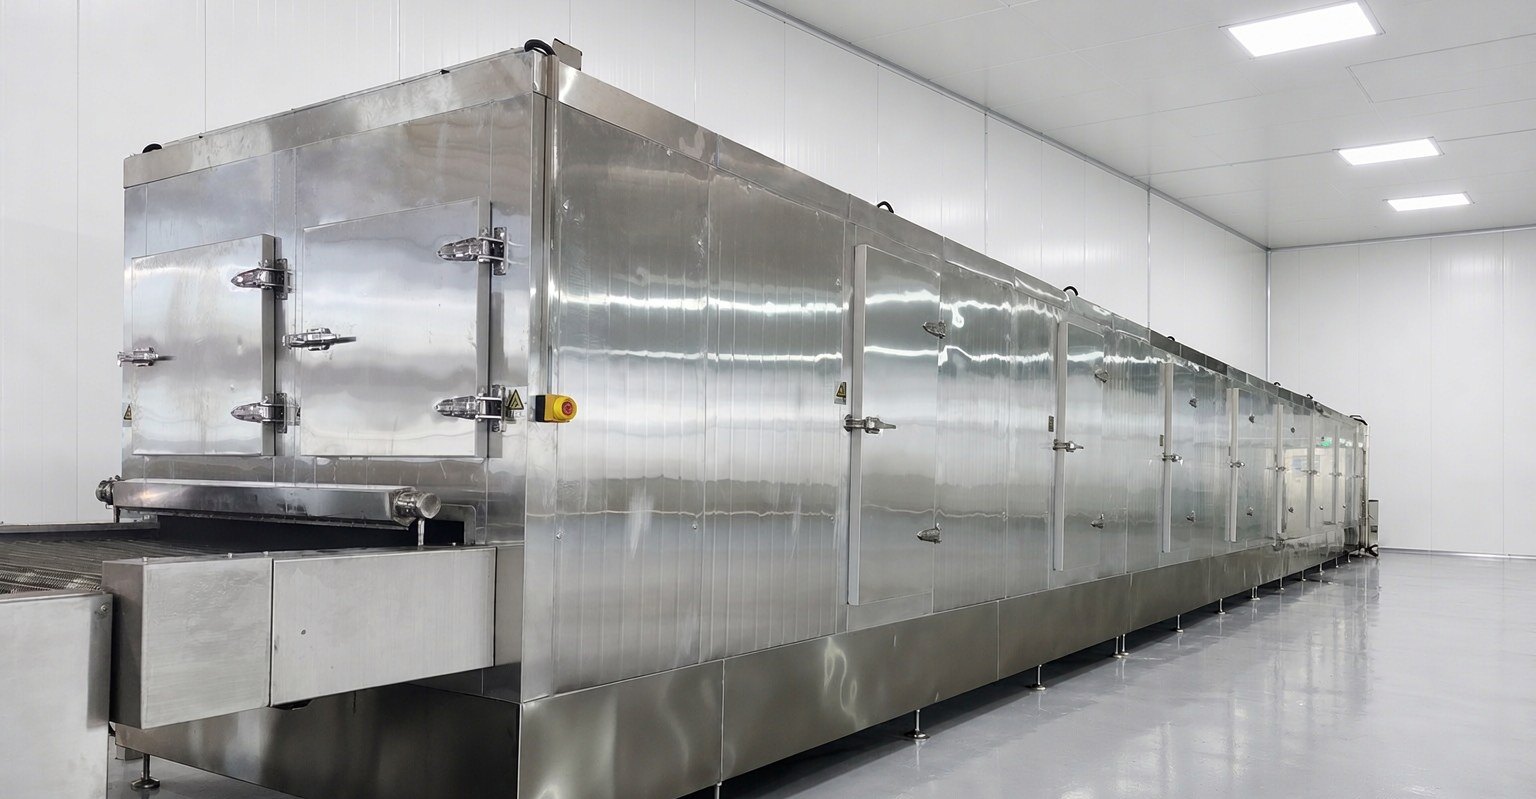
Branche: Langusten-Verarbeitung | Region: Inland | Zugehöriges Modell: DKN-LFT-1206 Flüssigstickstoff-Schnellfriertunnel Kundendaten wurden anonymisiert, die Modellkonfiguration ist eine Auswahlempfehlung für vergleichbare Kapazitäten.
I. Anwendungshintergrund
Die Saisonalität in der Langusten-Verarbeitung ist eine nahezu gerade Linie. Die Hochsaison konzentriert sich auf einen bestimmten Zeitraum, die Werkhalle besetzt Personal nach Spitzenlast; in der Nebensaison fallen die Aufträge, die Anlagen stehen still, das Personal zerstreut sich. Die Produktformen lassen sich grob in drei Kategorien einteilen: gekochte Langusten in der Schale, geschälte Garnelen und nach Spezifikation sortierte Gefrierblöcke. Sowohl Einzelgefrieren als auch Blockgefrieren kommen vor, die Kerntemperatur muss unter -18℃ liegen.
Diese Auftragsstruktur bestimmt, dass die Anlage nicht nur nach Kapazität, sondern auch nach Arbeitsaufwand berechnet werden muss. Die in der Hochsaison angeworbenen Aushilfskräfte sind mit der Anlage nicht vertraut, das Tempo der Beschickung hängt allein vom Gefühl ab; mit jedem Schichtwechsel driften auch die Gefrierparameter. Die Anforderungen der Verarbeitungsseite an den Gefrierprozess sind eigentlich nur zwei: Die Kerntemperatur muss erreicht werden, und die Form des Gefrierguts darf nicht zerbrechen und nicht zusammenkleben.
II. Prozessschwierigkeiten
Beschickung und Transport sind die größten Arbeitsaufwandsposten. Üblicherweise werden drei Beschickungsarten gemischt eingesetzt: Tabletts, Gestelle und Wagen: Im vorderen Abschnitt wird manuell belegt, in der Mitte per Wagen transportiert, am Ende auf das Netzband gekippt. Während des gesamten Ablaufs ist die Bandgeschwindigkeit des Tunnels konstant, die Geschwindigkeit der manuellen Beschickung jedoch schwankend. Beide Seiten passen nicht zusammen – entweder fehlt Material auf dem Netzband oder am Einlauf staut es sich, und die Gefrierzeit ändert sich entsprechend.
Chargenkonsistenz lässt sich nicht durch Personal absichern. In verschiedenen Schichten desselben Tages – wie dick die Materialschicht verteilt wird, wann die Stickstoffnachspeisung beginnt, wann die Ausgabe stoppt – wenn diese Abläufe allein auf Erfahrung beruhen, weichen Oberflächenzustand und Kerntemperatur der gefrorenen Produkte deutlich voneinander ab. Bei der Qualitätskontrolle beim Kunden sind die Unterschiede bei einer Stichprobe sofort erkennbar.
Arbeitssicherheit in der Flüssigstickstoffumgebung. An Ein- und Auslauf des Tunnels tritt Kaltgas aus, Stickstoff verdrängt den Sauerstoff lokal – gerade am Beschickungs- und am Ausgabeende halten sich Bediener längere Zeit auf. Be- und Entladen, Wartung und Reinigung des Netzbands müssen an der Anlage selbst durchgeführt werden, die Sauerstoffkonzentrationsüberwachung darf nicht vom Personal abhängen.
III. Anlagenkonfiguration
Für dieses Szenario eignet sich der DKN-LFT-1206 Flüssigstickstoff-Schnellfriertunnel, die Hauptparameter sind wie folgt (entnommen aus den technischen Produktunterlagen):
| Position | Parameter |
|---|---|
| Tunnelnetzband | 6000 mm (Länge) × 1200 mm (Breite) |
| Außenmaße | 6000 × 2200 × 1750 mm |
| Arbeitstemperatur | -150℃ bis Raumtemperatur |
| Temperiergenauigkeit | ±2℃ |
| Abkühlgeschwindigkeit | Im Leerlauf 10℃ pro Minute |
| Gesamtleistung | 9 kW |
| Kältemittel | 5-8 BAR Flüssigstickstoff (Flüssigstickstofftank bauseits) |
| Sauerstoffkonzentrationsüberwachung | Sollwert Sauerstoffkonzentration 19,5%-21,5% |
Für die Konfigurationslogik sind vor allem drei Punkte maßgeblich. Erstens die Netzbandbreite von 1200 mm, die der Anordnung von Gestellen oder Tabletts nebeneinander entspricht; Ein- und Auslauf liegen auf derselben Achse, am Beschickungs- und am Ausgabeende bleibt je ein Arbeitsplatz, die Anzahl der Umsetzvorgänge lässt sich reduzieren (die tatsächliche Anordnung wird auftragsbezogen bestätigt). Zweitens die Temperiergenauigkeit von ±2℃, zusammen mit der Abkühlgeschwindigkeit von 10℃ pro Minute im Leerlauf, bleiben verschiedene Schichten bei gleicher Einstellung vergleichbar; je weniger Bedienvorgänge nach dem Einstellen der Parameter, desto stabiler der Betrieb. Drittens die Sauerstoffkonzentrationsüberwachung mit Sollwert 19,5%-21,5%, mit Alarm bei Überschreitung, dies ist eine zwingende Sicherheitsauslegung für Flüssigstickstoffanlagen und zugleich die Voraussetzung dafür, dass am Beschickungsende dauerhaft Personal stehen kann. Die Gesamtleistung beträgt 9 kW, die Kühlung erfolgt über 5-8 BAR Flüssigstickstoff (Tank bauseits), die elektrische Belastung der Werkhalle ist gering.
IV. Prozesshinweise
Bandgeschwindigkeit und Schichtdicke müssen aufeinander abgestimmt sein. Wird die Materialschicht dick verteilt, gefriert die Oberfläche zuerst, der Kern kann nur über die Zeit nachziehen. In der Praxis wird üblicherweise zunächst mit dünner Schicht gefahren; nach Bestätigung der Kerntemperatur wird schrittweise angepasst. Konkrete Dicke und Bandgeschwindigkeit werden auftragsbezogen bestätigt.
Kerntemperatur wird stichprobenartig bei der Ausgabe geprüft. Ziel ist es, die Kerntemperatur unter -18℃ zu bringen. Unmittelbar nach Verlassen des Tunnels trägt der Produktkern noch Restwärme; bei der Probenahme zur Messung der Kerntemperatur sind repräsentative Stellen zu wählen, die Probenahmepunkte für Einzelgefrieren und Blockgefrieren unterscheiden sich.
Die Geschwindigkeit beim Durchlaufen der maximalen Eisbildungskristallzone bestimmt die Qualität. Garnelenfleisch hat einen hohen Wassergehalt; wird der Bereich von -1℃ bis -5℃ schneller durchlaufen, bleiben die Eiskristalle klein, der Saftverlust nach dem Auftauen ist gering; ist dieser Abschnitt langsam, wird das Fleisch zäh und der Gewichtsverlust deutlich. Der Tunnel läuft kontinuierlich, die Verweilzeit des Materials in den Temperaturzonen wird durch Netzbandgeschwindigkeit und Temperaturzonenaufteilung gemeinsam bestimmt.
Sauerstoffkonzentration wird an der Anzeige abgelesen, nicht nach Gefühl. Vor und nach dem Öffnen zum Be- und Entladen sowie nach Wartung und Reinigung des Netzbands zunächst bestätigen, dass die Sauerstoffkonzentration wieder im Bereich 19,5%-21,5% liegt, bevor Personal hineingeht. Sobald der Alarm ausgelöst wird, zuerst Personal zurückziehen, dann die Ursache prüfen.
Die Beschickungsart wird zuerst festgelegt. Die drei Arten Tabletts, Gestelle und Wagen unterscheiden sich stark im Personalaufwand: Manuelles Belegen erfordert geringe Investitionen, aber Geschwindigkeit hängt von der Personenzahl ab; bei Beschickung mit einheitlichen Vorrichtungen ist der Takt stabil und der Schulungsaufwand gering. Wenn in der Hochsaison viele Aushilfskräfte eingesetzt werden, ist die Fixierung der Abläufe über Vorrichtungen verlässlicher als über Schulung.
V. Geeignete Anwender und Auswahlhinweise
Diese Art von Tunnel eignet sich für Verarbeitungsszenarien mit relativ einheitlicher Produktart und kontinuierlichem Materialdurchlauf: Meeresfrüchte-Gefrierprodukte wie Langusten, Garnelen, Schalentiere, Fischfilets sowie Fertiggerichte mit stabilen Chargen. Ob ein Tunnel eingesetzt werden sollte, lässt sich an drei Punkten festmachen: eine einzige Produktart, kontinuierliche Chargen, der Wunsch, Bedienabläufe zu standardisieren. Treffen alle drei zu, ist der Tunnel geeignet.
Bei kleinen Chargen, gemischter Produktart und mehreren Produktwechseln pro Tag ist ein Kammermodell wirtschaftlicher. Beim Produktwechsel muss nur das Tablett neu belegt werden, kein Netzband gereinigt und keine Parameter angepasst werden – die Flüssigstickstoff-Schnellfrierkammer der Baureihe DKN-LFC ist für dieses Szenario ausgelegt.
Bei der Auswahl sind zunächst drei Dinge zu klären: Materialform (Schüttgut, Tablett oder Verpackung), Zielkerntemperatur, Chargengröße pro Schicht. Betriebsparameter wie Schichtdicke, Bandgeschwindigkeit und Stickstoffnachspeisemenge sind letztlich am tatsächlichen Produkt während der Inbetriebnahme zu bestätigen und nicht von anderen Produktkategorien zu übernehmen.