
DKN-LFT-1212 是坤凝液氮速冻隧道线中的 12 米网带连续生产机型:网带 12000 mm(总长)× 1200 mm(宽),设备外尺寸 12000×2250×1670 mm,工作温度 -150℃~室温,控温精度 ±2℃,空载每分钟可降 10℃,整机功率 18 kW,速冻量 1 m³/时。适合水产、肉禽、预制菜与托盘装液态物料的连续速冻。
技术参数
| 项目 | 参数 |
|---|---|
| 结构形式 | 网带式隧道连续生产线,整体升降式 |
| 隧道网带尺寸 | 12000 mm(总长)× 1200 mm(宽) |
| 设备外尺寸 | 12000 mm(长)× 2250 mm(宽)× 1670 mm(高) |
| 工作温度 | -150℃ ~ 室温 |
| 控温精度 | ±2℃ |
| 降温速度 | 空载每分钟可降 10℃(可根据实际情况调整) |
| 通行周期 | 5 ~ 25 分钟可调 |
| 速冻量 | 1 m³/时 |
| 整机功率 | 18 kW |
| 配电规格 | 380V/50Hz |
| 制冷剂 | 5-8 bar 液氮(液氮储罐自备) |
| 氧浓度检测 | 设定值 19.5% ~ 21.5% |
处理量随物料形态与摆放方式不同有差异,实际产能按物料核算。
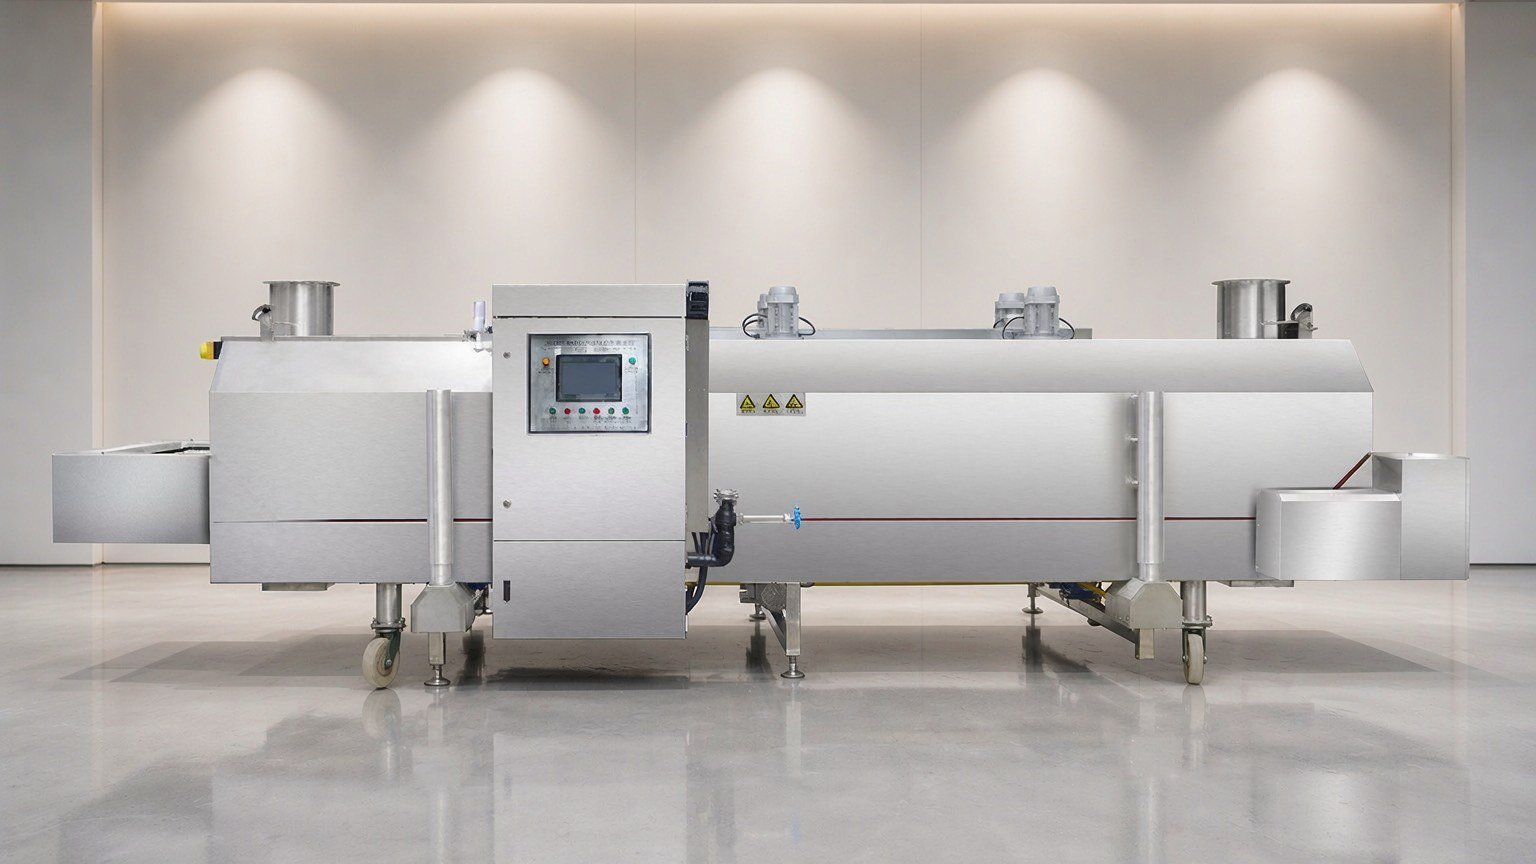
箱体与保温
- 整体升降式机体,内外腔用 SUS304 食品级不锈钢板剪折弯双面焊接成型,内腔满焊无死角。
- 加强筋为 SUS304 不锈钢方通,经低温发泡处理。
- 保温层为多层绝热发泡结构,厚度 150 mm;密封条按设备低温工况定制成型。
- 机体可整体升起以便清洗网带;底部浅 V 式设计带排水出口。
传送系统与网带
- 输送带为高弹力 SUS304 不锈钢网带丝,配变频调速电机与自适应涨紧装置,维持低温运行张力。
- 网带由变频电机与减速机驱动,速度变频可调,进出料端通行周期 5~25 分钟可调。
- 网带下设不锈钢支架,与设备底部留出清扫空间。
冷冻系统与降温
- 液氮由现场储罐(自备)经输送管送入;系统含电磁阀、喷射管道与喷嘴、低温电机风扇、尾气抽离风机,抽出端需自备排风管道。
- 液氮流量由多路电磁阀与手动截止阀联合控制;传送带上下均装喷射装置,可整体或独立开启,喷射角度可调。
- 顶部装低温防爆防潮全密封长轴电机及轴流风扇,维持对流制冷与温度场均匀;进出料端尾气抽口接风机。
液氮换热过程与网带速度对冻结时间的影响,见隧道冻结周期与网带速度。
控制系统与安全设计
- 具备自动及手动两种制冷模式;触摸屏输入、PLC 智能控制、PID 自动调节;PT100 铂电阻测温 200℃ ~ -200℃,10 寸彩色屏可储存多种冷冻工艺,一键式运行。
- 安全设计:主控及监控双路温度传感器及反馈、超温报警;进料位、电控柜、收料位均配急停开关;升降另带手动保险栓;带接地线、断路器与相序保护器。
- 两端配氧含量测量仪,与设备联动。
工艺示例
以某类提取液物料为例(托盘 300 × 30 × 30 mm):入料 50℃,经 12 米隧道后中心温度降至 -50℃,速冻时间约 30 分钟,单批 6 m³/6 小时,折算约 1 m³/时,与设备标定速冻量一致;其它深低温短时冻结的托盘装物料可用同一配置。
适用场景
| 场景 | 说明 |
|---|---|
| 水产加工 | 鱼、虾、贝类连续单冻与块冻 |
| 肉禽加工 | 分割肉、禽类单冻与块冻 |
| 预制菜与调理包 | 多品类切换,连续进料 |
| 液态与浆料物料 | 托盘装提取液、浆料 |
| 中央厨房与团餐 | 与分装节拍衔接的连续速冻 |
隧道与柜式机型的取舍、液氮与机械制冷的适用边界,见液氮速冻与机械制冷的对比;隧道机型配置见液氮速冻隧道。
安装条件
- 场地:预留操作与检修空间,进出料端留出料车周转通道,并考虑整体升降净空。
- 电源:380V/50Hz,按整机功率与现场配电容量配线接地。
- 液氮:现场自备储罐与输送管,按 5-8 bar 供给。
- 排风:进出料端尾气抽口需连接排风管道,排风机与管路现场自备。
质保与售后
整机质保一年;接到需求后 2 小时内出方案,24 小时内到场,72 小时内排除故障;每年提供一次免费上门服务,终身技术支持。
常见问题
DKN-LFT-1212 的速冻量 1 m³/时怎么来的?
指连续运行时的体积处理能力,实际产能按物料形态、单件尺寸与目标中心温度核算。
网带 12 米长,冻结时间怎么确定?
通行周期 5~25 分钟可调,由变频电机与减速机控制网带速度;较薄产品用高带速,托盘装或厚件物料需降低带速。
控温精度和降温速度是多少?
控温精度 ±2℃,工作温度 -150℃~室温,空载每分钟可降 10℃;带载冻结时间按物料厚度与目标中心温度核算。
液氮从哪里来,设备自带储罐吗?
设备不配液氮储罐,由用户现场储罐经低温输送管路供给,工作压力 5-8 bar;尾气排风管路现场配置。
为什么进料端和出料端都装氧浓度检测?
液氮气化会产生低温氮气,车间低处有缺氧风险;设备两端配氧含量测量仪,设定值 19.5%~21.5%,与设备联动。
需要按物料与班产核对机型与网带速度,可到联系我们提供物料形态、单件尺寸、入料温度与目标中心温度核算。