
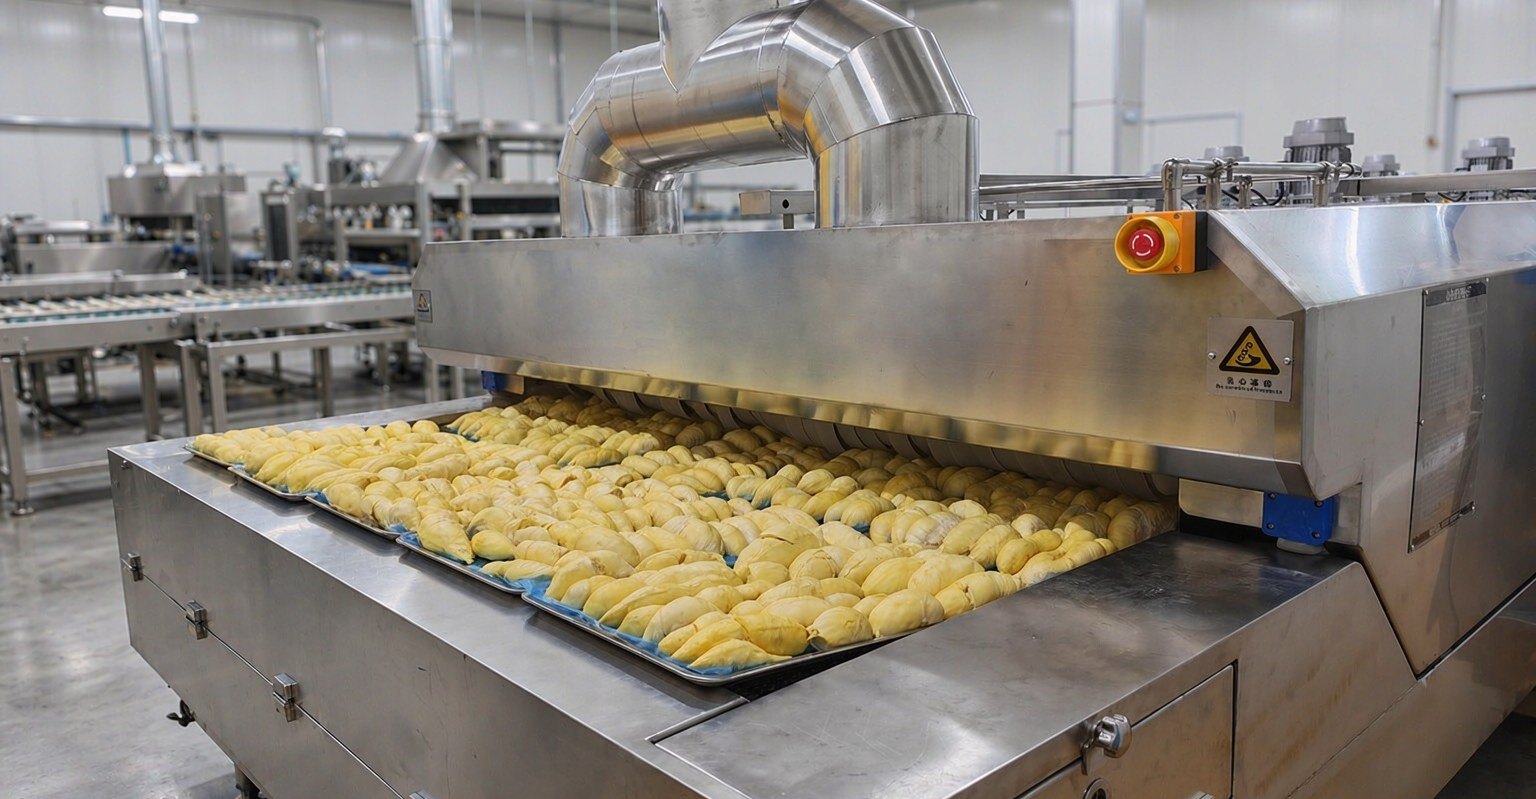
Отрасль: переработка гидробионтов | Регион: Южный Китай | Оборудование: туннельная линия азотной заморозки DKN-LFT-1212 Данные клиента анонимизированы, конфигурация модели — рекомендация по подбору для аналогичной производительности.
一、Область применения
Большинство заводов по переработке гидробионтов в Южном Китае работают на два направления: одно — внутренние поставки для общепита и полуфабрикатов, другое — экспорт: креветки, рыбное филе, моллюски. Экспортные заказы предъявляют более строгие требования к приёмке замороженной продукции: потеря сока после разморозки, волокнистость мышц, слипание отдельных экземпляров в ком — всё это заказчик видит при вскрытии коробки.
Основные формы продукции — штучная заморозка (филе и креветки с эффектом IQF) и блочная заморозка. Первая требует раздельных гранул, вторая — ровных блоков с достигнутой температурой в центре. Эти две задачи предъявляют разные требования к каналу заморозки: раздельность гранул обеспечивается быстрым формированием поверхности и взаимным отделением, блочная заморозка — своевременным отводом тепла изнутри.
二、Технологические сложности
Во-первых, повреждение клеточной структуры происходит в узком диапазоне температур. От -1℃ до -5℃ — это зона, в которой замерзает большая часть влаги в продукте, в отрасли её называют зоной максимального кристаллообразования. Чем дольше продукт находится в этой зоне, тем крупнее вырастают кристаллы льда, которые разрывают клеточные стенки; при разморозке внутриклеточный сок вытекает, креветки становятся сухими, филе даёт воду — выход и вкусовые качества падают одновременно. Чтобы сохранить структуру, нужно быстро провести продукт через эту зону, а не медленно промораживать насквозь.
Во-вторых, разделение отдельных экземпляров обеспечивается предварительным замораживанием поверхности. Если поверхность креветок или филе ещё не сформировалась, а они уже соприкасаются, на выходе получается цельный блок. При раскладке нужно оставлять промежутки, скорость движения ленты должна выдерживать нагрузку; как только на входе образуется затор, все последующие операции теряют смысл.
В-третьих, скорость охлаждения непрерывной линии должна быть стабильной. Экспортные заказы — это непрерывные партии, линия работает часами и даже целыми днями. Охлаждение без нагрузки и охлаждение с продуктом — две разные вещи. Если у самого оборудования нет запаса по холодопроизводительности, через некоторое время температура не возвращается, время прохождения зоны максимального кристаллообразования растягивается, и защита структуры, о которой говорилось выше, фактически не выполняется.
三、Конфигурация решения
Для данного сценария подходит туннельная линия азотной заморозки DKN-LFT-1212, основные параметры следующие (из технической документации на продукцию):
| Позиция | Параметр |
|---|---|
| Сетка туннеля | 12000 mm (общая длина) × 1200 mm (ширина) |
| Габариты | 12000 × 2250 × 1670 mm |
| Рабочая температура | -150℃ ~ комнатная |
| Точность контроля температуры | ±2℃ |
| Скорость охлаждения | без нагрузки до 10℃ в минуту |
| Производительность заморозки | 1 m³/ч |
| Мощность машины | 18 kW |
| Хладагент | жидкий азот 5-8 BAR (азотный резервуар приобретается отдельно) |
| Контроль концентрации кислорода | уставка 19.5%-21.5% |
В конфигурации нужно учитывать три момента.
Сетка длиной 12000 mm и шириной 1200 mm: длина даёт пространство для зонирования — зона загрузки, зона глубокого охлаждения и зона выгрузки можно разнести; время пребывания продукта в зоне глубокого охлаждения регулируется скоростью движения ленты, а не попыткой задавить температуру всей машины до предела. Ширина определяет, сколько лотков можно разместить в ряд за один проход; тонкие продукты вроде креветок и филе нужно раскладывать раздельно — если плотность не набирается, лучше увеличить ширину ленты, чем просто ускорять её движение.
Диапазон рабочих температур до -150℃, точность контроля ±2℃ — запаса по глубокому охлаждению достаточно, при непрерывной подаче продукта температура не поднимается. Производительность заморозки 1 m³/ч — эта цифра пересчитывается по форме упаковки продукта; сколько именно килограммов, зависит от плотности раскладки и подтверждается по заказу.
Источник холода — жидкий азот 5-8 BAR, резервуар приобретается пользователем самостоятельно; основная работа заключается в планировании места установки резервуара и трассировки трубопроводов, что нужно решать вместе с планировкой цеха. Мощность машины 18 kW.
四、Технологические особенности
Время прохождения зоны максимального кристаллообразования — параметр, за которым нужно следить на этой линии. Подход не в том, чтобы вывести скорость ленты на максимум, а в том, чтобы сначала определить число слоёв раскладки по толщине продукта, затем задать скорость ленты так, чтобы время пребывания продукта в диапазоне от -1℃ до -5℃ было как можно короче и при этом температура в центре на выходе соответствовала норме. Баланс между этими двумя целями находится опытным путём, окончательные параметры подтверждаются по заказу.
Поверхность замерзает первой — тогда гранулы разделяются. На входе при раскладке оставлять промежутки, не уплотнять продукт ради производительности; на выходе своевременно снимать продукт — уже замороженные гранулы не должны оставаться в конце ленты и размягчаться от тепла.
Пробу для измерения температуры в центре брать из наиболее толстой части. Сразу после выхода из туннеля в сердцевине продукта ещё есть остаточное тепло; показания снимать после стабилизации температуры, точку отбора выбирать в наиболее толстом месте филе или в геометрическом центре блока, не принимать температуру поверхности за результат.
Концентрацию кислорода соблюдать по правилам. В канале с жидким азотом концентрация кислорода замещается, установленный диапазон — 19.5%-21.5%. После загрузки-выгрузки, ремонта, очистки сетки сначала убедиться, что концентрация кислорода вернулась в диапазон, и только потом входить; при срабатывании сигнализации сначала вывести людей — этот пункт имеет приоритет над выполнением заказа.
五、Область применения и рекомендации по подбору
Эта линия подходит для сценариев переработки гидробионтов с относительно однородным ассортиментом и непрерывными заказами: экспортные креветки, филе, моллюски штучной заморозки, разделанные гидробионты для внутренних поставок в общепит, а также стабильные по объёму партии разделанной птицы и полуфабрикатов.
Чтобы решить, туннельная линия или шкаф, нужно ответить на три вопроса. Достаточно ли непрерывна партия за смену — если продукт идёт партия за партией без остановки, зонирование глубокого охлаждения и быстрое прохождение в туннельной линии имеют смысл; сколько наименований в день — если ассортимент разнообразный и партии мелкие, при смене продукта нужно чистить сетку и перенастраивать параметры, шкафы азотной заморозки серии DKN-LFC гибче; можно ли разнести зоны загрузки и выгрузки по разным концам цеха — если поток не развести, непрерывность не реализуется.
При подборе сначала определить три вещи: форму продукта (тонкий или блочная заморозка), целевую температуру в центре, партию за смену. Такие рабочие параметры, как число слоёв раскладки, скорость ленты и количество подпитки азотом, подтверждаются на этапе пусконаладки по фактическому продукту; переносить их с других категорий нельзя.