
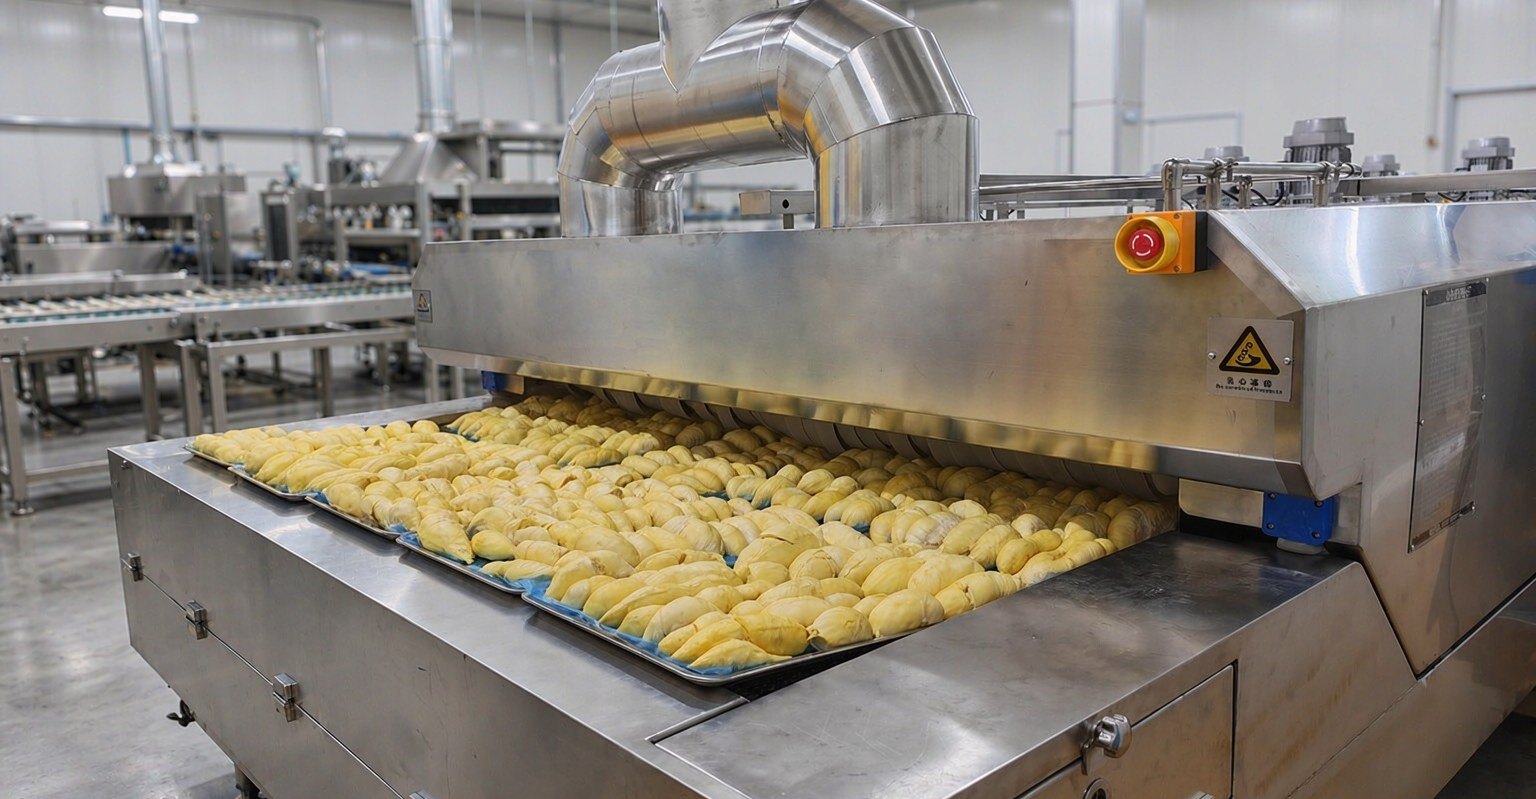
Sector: procesamiento de productos acuáticos | Región: sur de China | Equipo: línea de túnel de congelación rápida con nitrógeno líquido DKN-LFT-1212 La información del cliente ha sido anonimizada; la configuración del modelo es una recomendación de selección para una capacidad similar.
I. Contexto de aplicación
La mayoría de las plantas de procesamiento de productos acuáticos del sur de China atienden pedidos de dos frentes: por un lado, la distribución alimentaria nacional y los platos preparados; por otro, la exportación, con gambas, filetes y moluscos. Los pedidos de exportación tienen criterios de aceptación más detallados para los productos congelados: la pérdida de jugos tras la descongelación, si el músculo queda fibroso y si las piezas individuales se han pegado formando un bloque. El cliente lo detecta al abrir la caja.
Las formas de producto predominantes son la congelación individual (filetes y gambas con efecto IQF) y la congelación en bloques. La primera exige piezas sueltas y bien separadas; la segunda, bloques regulares con temperatura del centro alcanzada. Estas dos cosas plantean exigencias distintas al túnel de congelación: la separación de piezas depende de una fijación rápida de la superficie y de que no se toquen entre sí; el bloque depende de que el enfriamiento interno siga el ritmo.
II. Dificultades del proceso
Primero, el daño a la estructura celular ocurre en una franja de temperatura muy estrecha. De -1℃ a -5℃ es el intervalo en el que se congela la mayor parte del agua del material; en el sector se le llama zona de máximo crecimiento de cristales de hielo. Si el material permanece mucho tiempo en esta franja, los cristales crecen y rompen las paredes celulares; al descongelar, el jugo intracelular sale, las gambas quedan fibrosas y los filetes sueltan agua, con pérdida de rendimiento y de textura. Para preservar la estructura hay que hacer que el material atraviese esta franja con rapidez, no congelarlo lentamente de principio a fin.
Segundo, la separación de piezas individuales depende de que la superficie se congele primero. Si las gambas o los filetes se tocan antes de que la capa superficial se haya fijado, a la salida sale un bloque entero. Hay que dejar separación al colocar el material y que la velocidad de la cinta aguante el ritmo; si se acumula material en la entrada, todo lo que viene después queda inutilizado.
Tercero, la velocidad de enfriamiento de una línea continua debe ser estable. Los pedidos de exportación son lotes continuos; una línea puede estar en marcha horas o todo el día. El enfriamiento en vacío y el enfriamiento con carga son dos cosas distintas: si la capacidad frigorífica del equipo no tiene margen, tras un tiempo de funcionamiento la temperatura no se recupera, el tiempo de paso por la zona de máximo crecimiento de cristales se alarga y la protección estructural mencionada queda sin efecto.
III. Configuración de la solución
Este escenario se adapta a la línea de túnel de congelación rápida con nitrógeno líquido DKN-LFT-1212, cuyos parámetros principales son los siguientes (tomados de la documentación técnica del producto):
| Concepto | Parámetro |
|---|---|
| Cinta de malla del túnel | 12000 mm (longitud total) × 1200 mm (ancho) |
| Dimensiones exteriores | 12000 × 2250 × 1670 mm |
| Temperatura de trabajo | -150℃ ~ temperatura ambiente |
| Precisión de control de temperatura | ±2℃ |
| Velocidad de enfriamiento | Hasta 10℃ por minuto en vacío |
| Capacidad de congelación rápida | 1 m³/h |
| Potencia total del equipo | 18 kW |
| Refrigerante | Nitrógeno líquido a 5-8 BAR (depósito de nitrógeno líquido a cargo del usuario) |
| Monitorización de oxígeno | Valor de consigna de oxígeno 19.5%-21.5% |
En la configuración hay que fijarse en tres puntos.
La cinta de malla mide 12000 mm de largo y 1200 mm de ancho; la longitud aporta espacio por zonas: el tramo de entrada, el tramo de frío profundo y el tramo de salida pueden separarse, y el tiempo de permanencia del material en la zona de frío profundo se controla con la velocidad de la cinta, no forzando toda la máquina a una temperatura extremadamente baja. El ancho determina cuántas bandejas caben en paralelo por pasada; materiales finos como gambas y filetes deben colocarse separados, y si la densidad no sube, ampliar la cinta es más estable que limitarse a acelerar la velocidad.
El rango de temperatura de trabajo llega a -150℃ y la precisión de control es de ±2℃; el margen de frío profundo es suficiente y la temperatura no se ve arrastrada hacia arriba fácilmente durante el paso continuo de material. La capacidad de congelación rápida es de 1 m³/h; esta cifra se convierte según la forma de envasado del material, y cuántos kilogramos corresponden depende de la densidad de colocación, que se confirma según el pedido.
La fuente de frío es nitrógeno líquido a 5-8 BAR; el depósito corre a cargo del usuario, y el trabajo principal está en la planificación de la ubicación del depósito y el trazado de tuberías, que debe definirse junto con la distribución de la nave. La potencia total del equipo es de 18 kW.
IV. Puntos clave del proceso
El tiempo de paso por la zona de máximo crecimiento de cristales es el parámetro que hay que vigilar en esta línea. El criterio no es llevar la velocidad de la cinta al máximo, sino fijar primero el número de capas de colocación según el grosor del material y luego la velocidad de la cinta, de modo que el tiempo de permanencia del material en el intervalo de -1℃ a -5℃ sea lo más corto posible y, al mismo tiempo, la temperatura del centro a la salida cumpla. Estos dos objetivos se equilibran mediante pruebas de funcionamiento, y los parámetros finales se confirman según el pedido.
Si la superficie se congela primero, las piezas se separan. En la entrada, dejar separación entre bandejas y no apilar material por afán de producción; en la salida, recoger el material a tiempo, sin dejar que las piezas ya congeladas se acumulen al final de la cinta y se reblandezcan por el calor.
Para tomar la temperatura del centro, elegir la parte de mayor grosor. El material que acaba de salir del túnel aún tiene calor residual en el núcleo; hay que esperar a que la temperatura se estabilice antes de leerla, y tomar la muestra en la parte más gruesa del filete o en el centro geométrico del bloque congelado, sin usar la temperatura superficial como resultado.
Respetar las normas sobre la concentración de oxígeno. En el interior del túnel de nitrógeno, la concentración de oxígeno se desplaza; el intervalo de consigna es 19.5%-21.5%. Tras cargar y descargar material, realizar mantenimiento o limpiar la cinta, confirmar primero que la concentración de oxígeno ha vuelto al intervalo antes de entrar; ante una alarma, evacuar primero a las personas. Este punto tiene prioridad sobre la urgencia del pedido.
V. Aplicación y recomendaciones de selección
Esta línea es adecuada para escenarios de procesamiento de productos acuáticos con variedades relativamente concentradas y pedidos continuos: gambas, filetes y moluscos IQF para exportación, productos acuáticos troceados para distribución alimentaria nacional, así como productos avícolas troceados y platos preparados con lotes estables.
Para decidir entre una línea de túnel y un equipo de cabina, hay que preguntar tres cosas. Si el lote por turno es lo bastante continuo como para pasar material sin parar un lote tras otro: solo entonces tienen sentido las zonas de frío profundo y el paso rápido de la línea de túnel. Cuántas referencias se procesan al día: si las referencias son variadas y los lotes pequeños, cada cambio obliga a limpiar la cinta y ajustar parámetros, y la serie DKN-LFC de cabinas de congelación rápida con nitrógeno líquido es más flexible. Si la nave permite separar las posiciones de entrada y salida en ambos extremos: si el flujo no se puede desplegar, la continuidad no se aprovecha.
Al seleccionar, definir primero tres cosas: la forma del material (material fino o bloque congelado), la temperatura del centro objetivo y el lote por turno. Parámetros de funcionamiento como el número de capas de colocación, la velocidad de la cinta y la cantidad de reposición de nitrógeno deben confirmarse con el producto real durante la fase de puesta en marcha; no se pueden copiar de otras categorías.