
Электроснабжение и шкафы управления скороморозильного оборудования: от 2,5 кВт до 320 кВт, как подключить на стороне площадки
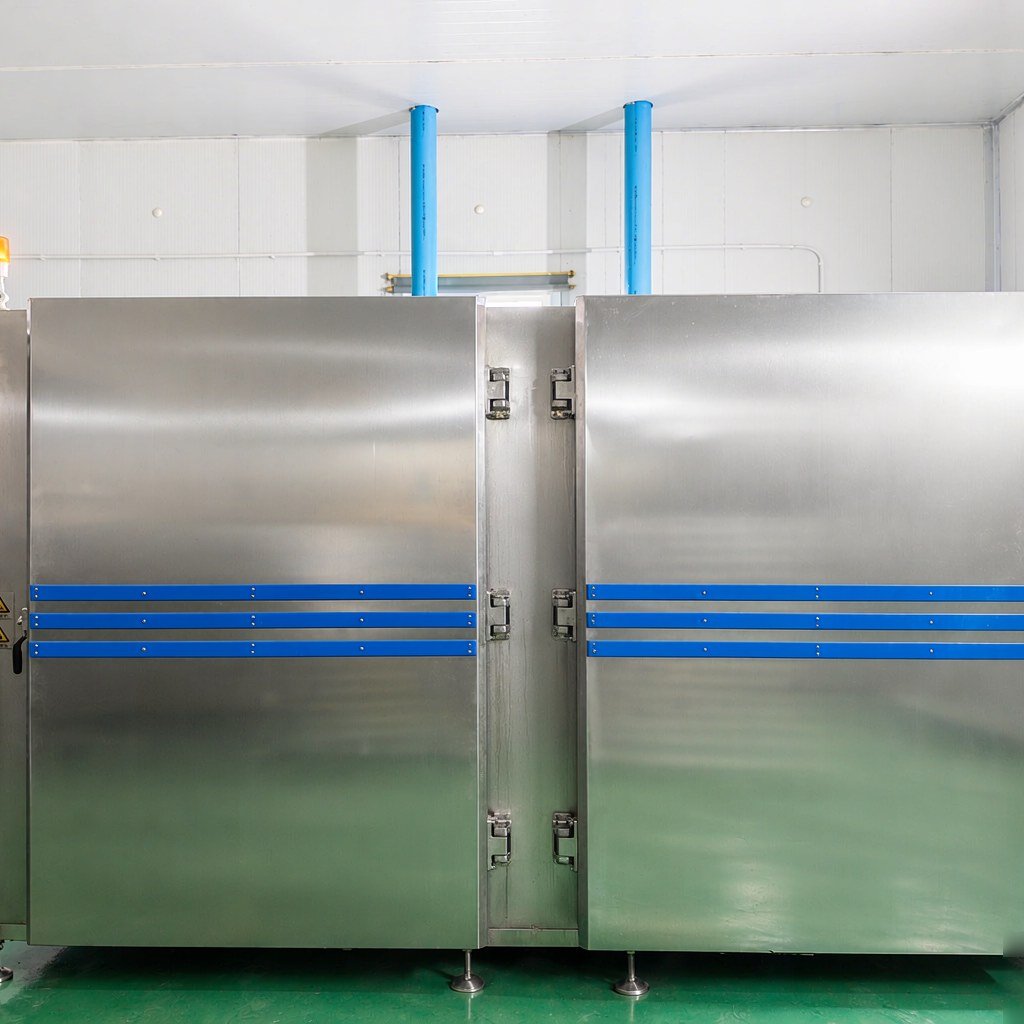
Электрика на стороне скороморозильного оборудования проще, чем многие думают: сам жидкий азот не потребляет электроэнергию, её расходуют только вентиляторы, приводы, клапанная арматура и система управления. Полная мощность азотного шкафа скоростной заморозки составляет 2,5~12 кВт, туннельной линии — 9~26 кВт, электропитание унифицировано по 380V/50Hz; иммерсионный охладитель из-за наличия компрессорного агрегата имеет полную мощность 320 кВт — это другой порядок величин. Малая мощность не означает, что можно подключать как попало: ошибки обычно возникают не в мощности, а в расположении шкафа, цепях безопасности и частоте питающей сети.
I. Сначала сверим мощности: в чём разница между моделями
Для одной и той же единицы оборудования полная мощность складывается из вентиляторов, приводных двигателей сетчатого транспортёра, клапанной арматуры и системы управления, без учёта жидкого азота. В таблице ниже приведены данные по действующим моделям; при выборе сечения кабеля и автоматического выключателя закладывайте запас по полной мощности, а не подбирайте по измеренному току при работе.
| Модель | Категория | Полная мощность | Электропитание |
|---|---|---|---|
| DKN-LFC-300 | Азотный шкаф скоростной заморозки | 2,5 kW | 380V |
| DKN-LFC-600 | Азотный шкаф скоростной заморозки | 5 kW | 380V |
| DKN-LFC-1200 | Азотный шкаф скоростной заморозки (четырёхзонный) | 12 kW | 380V широкий диапазон |
| DKN-LFC-1500 | Азотный шкаф скоростной заморозки | 5 kW | 380V широкий диапазон |
| DKN-LFT-1206 | Азотная туннельная линия скоростной заморозки | 9 kW | 380V/50Hz |
| DKN-LFT-0908 | Азотная туннельная линия скоростной заморозки | около 15 kW | 380V/50Hz |
| DKN-LFT-1212 | Азотная туннельная линия скоростной заморозки | 18 kW | 380V/50Hz |
| DKN-LFT-1612 | Азотная туннельная линия скоростной заморозки | 26 kW | 380V/50Hz |
| DKN-RHV-2000L | Иммерсионный охладитель | 320 kW (рабочая около 270 kW) | 380V/50Hz |
Шкафные и туннельные машины относятся к уровню кВт, обычно одна цепь 380V в цехе их обслуживает; компрессорный агрегат иммерсионного охладителя имеет порядок десятков-сотен кВт, вводную мощность, запас трансформатора и способ пуска нужно рассчитывать отдельно. Для пищевого охладителя с мощностью компрессора 4,55 kW и полной мощностью около 4,55 kW сечение питающего кабеля 2,5 квадрата — это та же категория малой нагрузки.
II. От цеховой магистрали до шкафа управления: кто отвечает за этот участок
При поставке оборудования на площадку границу электрической части нужно обозначить чётко: линия от питающей магистрали до шкафа управления монтируется силами пользователя, на стороне оборудования подключение идёт от шкафа управления вниз. Если эта фраза внесена в техническое решение, на площадке не возникнет споров «кто покупает кабель, кто ставит лоток».
На практике нужно следить за тремя моментами. Первое — место ввода: с какого конца оборудования находится вводной порт шкафа, от этого зависит, с какого направления подходит кабельный лоток; туннельная линия длиной 12 метров, вводной и разгрузочный концы далеко друг от друга, трассу лотка нужно заранее увязывать с логистикой цеха. Второе — заземление и автоматический выключатель: оборудование поставляется с заземляющим проводом и автоматическим выключателем, на вводной стороне дополнительно нужен защитный реле контроля чередования фаз — при обратном чередовании фаз двигатель вращается в обратную сторону, и защита сработает в момент подачи питания. Третье — разделение работ внутри и снаружи шкафа: шкаф и его внутренние компоненты поставляются вместе с оборудованием, проводка от шкафа к двигателям также выполнена, на площадке выполняется только ввод, шкаф не разбирается.
III. Где разместить шкаф управления: расположение влияет на эксплуатацию сильнее, чем компоненты
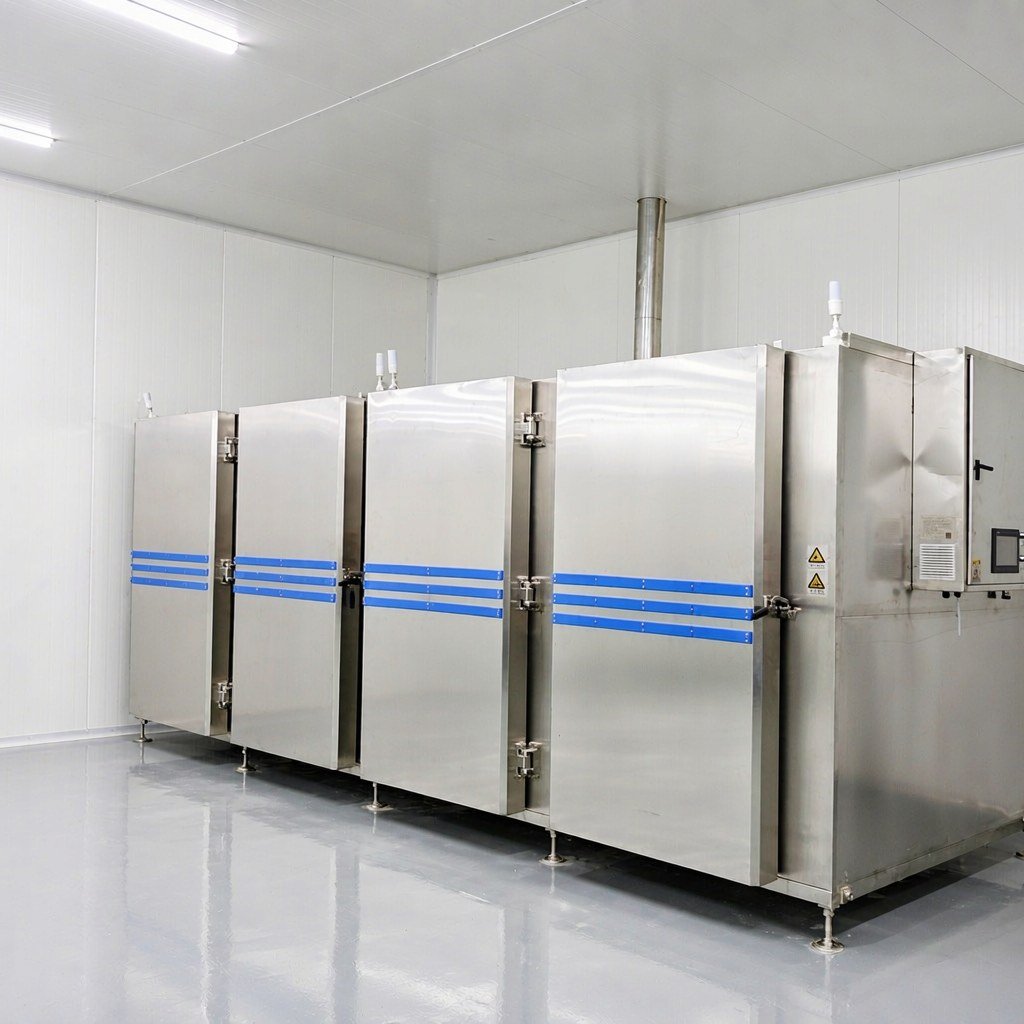
В азотных шкафах скоростной заморозки применяется встроенный шкаф управления, панель оператора встроена в верхнюю часть корпуса; в туннельных линиях используется интегрированный электрошкаф, перемещающийся вместе с корпусом. Общее у этих решений — шкаф не занимает отдельной площади, но при размещении нужно соблюдать несколько правил:
- Избегать воды. Мойка выполняется ежедневно, шкаф нельзя размещать на пути прямой струи воды, уплотнение двери шкафа должно выдерживать влажность цеха. Корпус туннельной линии целиком поднимается и опускается для удобства мойки сетчатого транспортёра, шкаф должен следовать за подъёмной конструкцией и не крепиться на низком уровне, где его будет омывать вода.
- Избегать холодного воздуха. На поверхности низкотемпературного корпуса образуется конденсат, при плотном прилегании шкафа к корпусу нужно оставлять место для отвода тепла и дренажа конденсата, иначе летом конденсат внутри шкафа вызовет сигнал о нарушении изоляции.
- Обеспечить видимость рабочей зоны. Сенсорный экран встроен в корпус, оператор со стороны загрузки может считывать показания и менять программу; на туннельной линии рабочие места есть с обоих концов, ориентацию экрана определяют по фактическому положению оператора.
- Оставить проход для обслуживания. Привод сетчатого транспортёра, электромагнитные клапаны, анализатор концентрации кислорода находятся на корпусе, вокруг шкафа должно быть место, чтобы обслуживающий персонал мог открыть дверцу и выдвинуть элементы.
IV. Логика управления и измерение температуры: как хранится процесс, как идёт кривая
Система управления — комбинация PLC и сенсорного экрана, цветной экран 10 дюймов, работа в ручном и автоматическом режимах, хранение нескольких наборов технологических параметров, запуск одной кнопкой. Шкафные модели могут работать в десять шагов охлаждения и выдержки, по завершении программы автоматически подаётся сигнал и отключается питание; скорость сетчатого транспортёра туннельной линии регулируется частотно, период от загрузочного до разгрузочного конца регулируется в пределах 5~25 минут, скорость транспортёра подбирается под время заморозки разных продуктов.
Температура измеряется платиновым термосопротивлением PT100, диапазон измерения 200℃~-200℃. Этот диапазон охватывает весь участок от загрузки горячего продукта до глубокой низкотемпературной выдержки; его выбирают не для красоты — температура в азотной зоне опускается до -150℃, обычный датчик в этом диапазоне дрейфует. Точность поддержания температуры по моделям указана ±1℃ или ±2℃; половина успеха в её соблюдении — расположение датчика, половина — согласование параметров PID с ритмом впрыска, это относится к тому, за чем нужно следить на этапе пусконаладки.
V. Цепи безопасности: аварийный стоп, перегрев и концентрация кислорода
В электрической безопасности азотного оборудования три цепи нельзя опускать:
- Аварийный стоп. На туннельной линии аварийные выключатели устанавливаются на разгрузочном конце, у электрошкафа и на приёмном конце — три точки охватывают возможные места нахождения оператора. У шкафных моделей аварийный стоп устанавливается со стороны рабочей зоны, положение нужно рассматривать вместе с направлением открывания двери.
- Сигнал перегрева. Система оснащена двумя комплектами датчиков температуры и обратной связи — основной и контрольный, при перегреве подаётся сигнал и отключается подача жидкого азота, чтобы непрерывный впрыск не повредил продукт.
- Контроль концентрации кислорода. На переднем и заднем концах оборудования устанавливаются измерители содержания кислорода, уставка 19,5%~21,5%. Азот не имеет цвета и запаха, утечку человек не почувствует, этот прибор — единственный в цехе, который заранее выдаёт цифры.
Ещё два момента часто упускают: помимо автоматического устройства безопасности подъёмной системы оборудования есть ручной страховочный болт, при обслуживании выполняется ручная блокировка; привод сетчатого транспортёра туннельной линии — отдельный частотно-регулируемый двигатель, после аварийного останова нужно убедиться, что транспортёр остановился, и только потом открывать дверь, чтобы не протягивать руку при наличии продукта.
VI. Экспортные проекты: 50Hz и 60Hz — это не просто замена вилки
380V/50Hz — отечественный стандарт электроснабжения. При экспорте в регионы с 60Hz (Северная Америка, часть проектов Латинской Америки и Ближнего Востока) скорость двигателей растёт с частотой, производительность вентиляторов, линейная скорость транспортёра и нагрев двигателей также меняются, подбор электрических компонентов нужно выполнять заново. В таких проектах уже на этапе предложения нужно вносить местное напряжение, частоту и число фаз в техническое соглашение, заново подбирать двигатели и электрические компоненты под 60Hz, нельзя отправлять конфигурацию 50Hz напрямую.
О диапазонах напряжения и различиях частоты на разных рынках см. материал Выбор скороморозильного оборудования при различиях напряжения и частоты на экспортных рынках, при проверке на площадке сверяйте по той таблице пункт за пунктом.
Частые вопросы
Нужно ли обязательно тянуть отдельную линию для скороморозильного оборудования?
Зависит от модели. Азотный шкаф 2,5~12 kW, туннельная линия 9~26 kW — по мощности совместная цепь с другими малыми нагрузками цеха допустима, но рекомендуется отдельная линия с独立 автоматическим выключателем: при мойке возможно полное отключение питания, при обслуживании требуется блокировка с биркой, отдельная цепь удобна для изоляции. Иммерсионный охладитель 320 kW требует отдельного ввода и расчёта запаса трансформатора.
Можно ли перенести шкаф управления в цеховую электрощитовую для централизованного управления?
Не рекомендуется. Между шкафом и оборудованием проходят сигнальные линии программируемого управления и датчиков, по ним идут впрыск жидкого азота, сигнал перегрева, связь с контролем концентрации кислорода; при удалении растёт риск затухания сигнала и помех, к тому же аварийный стоп оказывается вне зоны досягаемости оператора. Конструкция со встроенным в оборудование шкафом изначально рассчитана на принцип «человек и машина с одной стороны».
При отключении электроэнергии жидкий азот продолжит впрыскиваться?
Нет. Расход жидкого азота регулируется электромагнитным клапаном, при отключении питания он закрывается — это отказобезопасное направление. Но нужно учитывать два момента: после восстановления питания оборудование может продолжить работу по прежней программе, перед подачей питания нужно проверить состояние продукта в камере; после длительного отключения перед запуском сначала прогоните кривую охлаждения на холостом ходу, убедитесь в нормальной работе клапанов и только потом загружайте продукт.
Какие изменения нужны в электроснабжении экспортного оборудования?
Определяются электросетью места назначения. В регионах 50Hz используется конфигурация 380V/50Hz; в регионах 60Hz (например, 440V/60Hz, 480V/60Hz) требуется заново подобрать двигатели и электрические компоненты и указать в техническом соглашении напряжение, частоту, число фаз. Этот шаг нужно подтверждать уже на этапе выбора азотной туннельной линии скоростной заморозки и азотного шкафа скоростной заморозки; вносить изменения перед отгрузкой — невыгодно и по стоимости, и по срокам.
Когда сторона электроснабжения и шкафа прояснена, на площадке остаётся подключить ввод, проверить чередование фаз и прогнать кривую на холостом ходу. Конкретные мощности моделей, требования к вводу и конфигурацию безопасности можно сверить в разделе Связаться с нами по вашему продукту и сменной производительности.