
食品速冷柜的降温速度为什么每批不一样:送风路径、料层厚度与蒸发器结霜
中央厨房装好速冷柜,验收时按单批两百公斤测过一遍,时间落在技术资料写的一到两小时区间里。投产一个月后,同样的料、同样的量,操作工开始反馈今天要两个半小时。
设备没坏,参数没人动过。变的是柜子里的东西怎么摆,以及蒸发器上积了多少霜。
强制冷风冷却听起来简单:蒸发器把空气降到低温,风机把冷风吹过食品表面把热量带走。真正决定一批料要冷却多久的,是热量走完这条路径的每一段时各花了多少时间。这篇文章按路径逐段说。
问题
单批冷却时间不是一个固定值
技术资料里的单批冷却时间 1~2 小时,前面带着条件:入料温度、食品类型、装料方式。设备铭牌给出的是制冷量和柜内能达到的温度,不等于「不管装什么都能在一小时内降到目标」。
入料温度 60~90℃ 的熟食,和入料 40℃ 的烘焙半成品,热量差着量级;同样公斤数的卤牛肉和卤豆干,单件厚度差一倍,中心降到同一温度要的时间也差得多。所以同样的柜子,换一批料时间变了,属于正常现象;要判断设备有没有问题,得看是不是同一批料、同样的摆放,时间也在变长。
两个常见误判
一个误判是把柜内温度当成食品中心温度。柜内温度说的是循环空气的温度,它降得快,食品中心的温度降得慢。出料判定必须看中心温度,用探针式温度计插到物料中心量;红外测温枪读的是表面温度,刚从柜里取出来的物料表面温度低于中心温度,用它判出料会提前。
另一个误判是装满再说。单柜 30 个托盘、每盘 3~5 公斤,这是装载能力的口径,不是冷却能力的口径。料盘贴紧摆放、料堆到盘沿以上、回风口前堆料,冷风就绕着走,料盘表面得不到风速,整批降温时间往上走,而设备负荷还明显没满。这种情况加制冷量解决不了,要改的是摆法。
原理与关键参数
强制冷风冷却里,热量要走完三段路:
- 食品内部:热量从中心传导到表面。一维非稳态导热的时间尺度与厚度平方成正比,厚度翻一倍,中心降到同一温度大致要花约四倍的时间。这一段靠设备改不了,只能改工艺——切小块、分浅盘、不叠压。
- 食品表面:冷风与食品表面换热,换热效果随风速走。风机把蒸发器侧的低温空气送到料盘表面,中间靠风道导流板分配。这一段是现场摆法能左右的。
- 蒸发器:风带着热量回到翅片,交给制冷剂。翅片表面干净、风量足,冷量才送得出去。
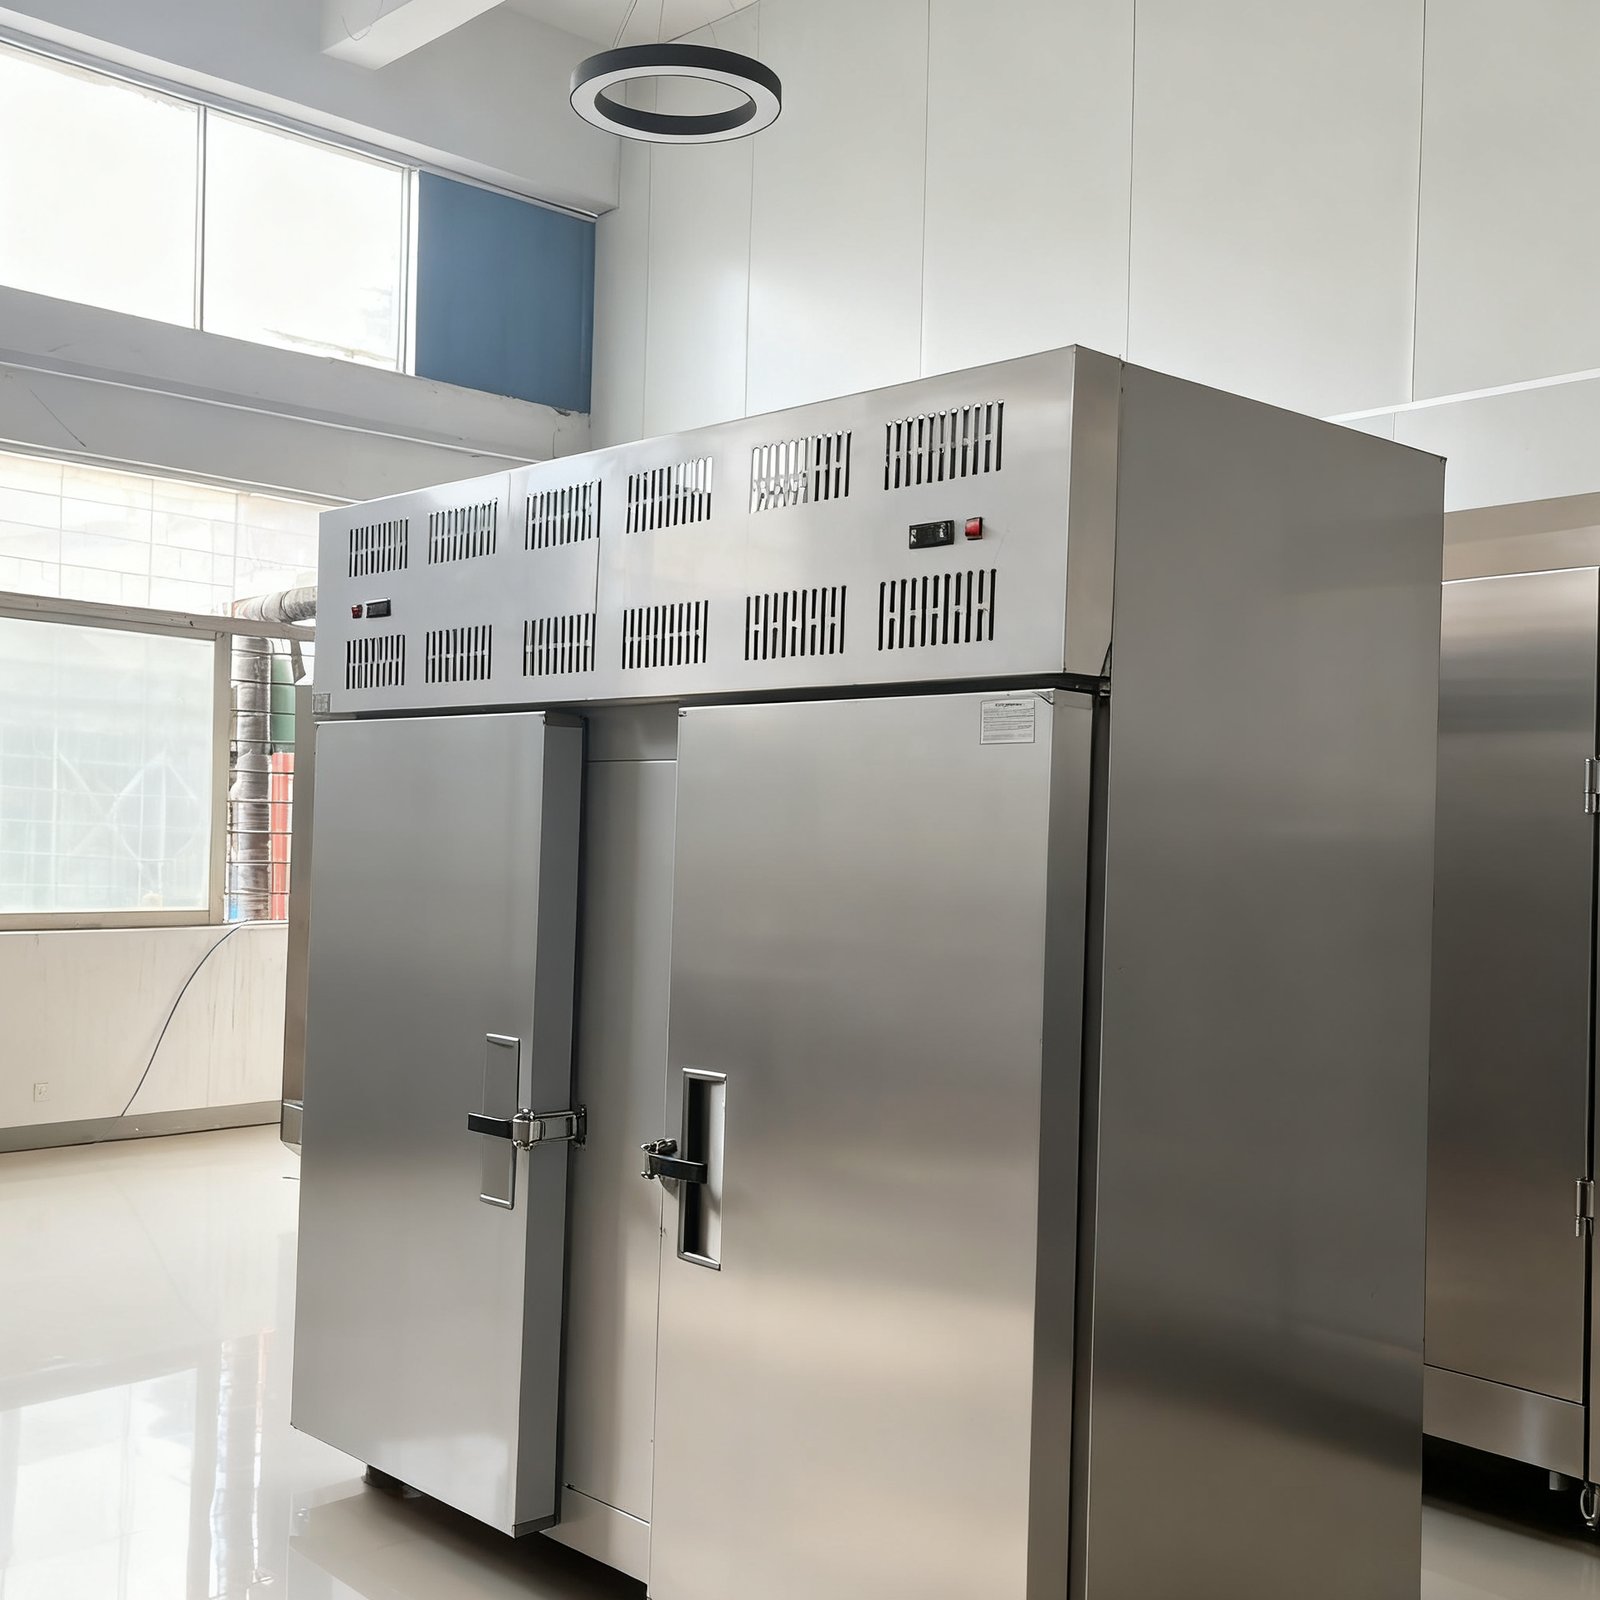
坤凝食品速冷柜的设备侧参数如下,取自产品技术资料与官网食品速冷柜产品页:
| 项目 | DKN-RHC-60D-45 | DKN-RHC-60D-80 |
|---|---|---|
| 设备形式 | 双柜式,两柜独立开门 | 双柜式,两柜独立开门 |
| 柜内可降至 | -45℃ | -80℃ |
| 蒸发温度 | -40℃ | 技术资料未标注 |
| 冷却方式 | 强制冷风循环(蒸发器 + 风机送风) | 强制冷风循环 |
| 压缩机 | 法国泰康 Tecumseh | 法国泰康 Tecumseh |
| 压缩机功率 | 4.55 kW | 9.05 kW |
| 总功率 | 约 4.55 kW | 约 9.05 kW |
| 冷凝方式 | 风冷 | 风冷 |
| 整机外尺寸 | 1900 × 940 × 2150 mm | 1900 × 940 × 2150 mm |
| 单柜内尺寸 | 580 × 720 × 1430 mm | 580 × 720 × 1430 mm |
| 托架尺寸 | 460 × 600 × 1370 mm | 460 × 600 × 1370 mm |
| 单柜容积 | 0.597 m³ | 0.597 m³ |
| 两柜总容积 | 1.194 m³ | 1.194 m³ |
| 标准托盘数量 | 30 个/柜,双柜 60 个 | 30 个/柜,双柜 60 个 |
| 每盘装载量 | 3~5 kg | 3~5 kg |
| 单批处理量 | 约 100 kg/柜,双柜约 200 kg | 同左 |
| 单批冷却时间 | 1~2 小时(视食品类型与入料温度) | 同左 |
| 入料温度 | 60~90℃ | 60~90℃ |
| 出料温度 | 3~10℃(可调) | 3~10℃(可调) |
| 化霜方式 | 电加热/热气化霜 | 电加热/热气化霜 |
| 电源 | 220V/380V 可选 | 380V |
| 毛重 | 450 kg | 500 kg |
结霜这一段:为什么降温会越跑越慢
按蒸发温度 -40℃ 计,翅片表面温度远低于水的冰点。入料温度 60~90℃ 的熟食刚进柜时水分蒸发快,柜内空气含湿量高,水蒸气在翅片上直接凝华成霜。
霜层带来的影响有两条,方向一致:
- 霜是热的不良导体。覆在翅片上,等于在空气和制冷剂之间加了一层热阻,换热温差没变,能送进柜内的冷量下降。
- 霜长厚了把翅片间距填窄,空气通过蒸发器的通道变窄,风量下降。风量下降同时影响两头——送到料盘表面的风速小了,表面换热跟着减弱;带回蒸发器的热量也少了。
这两条叠在一起,表现为降温曲线越来越平:前半批降得快,后半批慢下来,整批时间被拉长。
所以化霜周期是运行参数,不是维护项目。设备按电加热或热气化霜运行,周期按现场工况设定;热负荷大、开门频繁、物料水汽足的现场,霜长得更快,化霜间隔要相应缩短。
开柜门这件事同时踩两个点:冷量直接流失,车间湿空气进来以后霜长得更快。手动开门机型换批越频繁,柜内温度回升的次数越多。
选型与配置要点
按单件厚度和单批投料量定柜型与柜数,不按盘数上限装。 单柜 30 盘、每盘 3~5 公斤对应的单批处理量约 100 公斤,双柜约 200 公斤。要冷却的量超出这个范围,或者要求的时间比 1~2 小时更短,加盘数解决不了,属于另一类设备的事(见下方应用场景)。
料盘之间留出风道间距。 料盘不贴紧、不高于盘沿、回风口前留空。风一旦走旁通,料盘表面就得不到风速,制冷量再足也用不上。
含水多的物料先沥汤,柜内加盖或覆膜。 减少进柜的水汽量,霜就长得慢,化霜间隔可以放长。卤味、带汤汁的预制菜这一类尤其明显。
出料按中心温度判。 探针式温度计插入物料中心测量,记录温度和时间,形成本厂的降温曲线。有了曲线才能判断是摆法问题还是设备问题。
风冷冷凝器的排热要有去处。 冷凝器散出的热量如果留在冷却间里,等于给冷却间又加了一份热负荷。把速冷柜放进小房间的现场尤其要注意:排热接到室外,或按现场条件改水冷配置(按订单确认)。冷凝器周围按安装要求留出通风散热距离。
柜门密封条纳入日常检查。 门封不严,柜外的湿空气持续漏进来,既增加冷量损失,也让蒸发器结霜更快。这一项不需要仪表,每次清洗时看一眼。
物料冷却完尽快转入 0~4℃ 冷藏工段。 冷却完成不等于可以停在车间,工段衔接的时间也算在食品安全管理里。
应用场景
按行业看,各类物料的入料温度和常见目标温度不同:
| 行业 | 典型食品 | 入料温度 | 目标温度 |
|---|---|---|---|
| 熟食加工 | 卤制品、烧腊、酱卤肉 | 85~95℃ | 10~25℃ |
| 烘焙食品 | 面包、蛋糕、月饼 | 80~90℃ | 20~25℃ |
| 肉类加工 | 火腿、香肠、肉丸 | 75~85℃ | 10~15℃ |
| 中央厨房 | 预制菜、配餐 | 80~90℃ | 10~20℃ |
| 快餐连锁 | 米饭、配菜 | 80~90℃ | 15~25℃ |
按工段看用法:
- 中央厨房与连锁餐饮的备餐工段:高峰前集中烹制、分批冷却。双柜的好处是两柜错开用,一柜在冷、一柜在装料,比单柜更贴生产节拍,也让每柜的开门次数降下来。
- 熟食与酱卤车间:出锅后连车进柜,取代自然摊凉。冷却工段的物料水汽足,化霜周期要按这个工况设。柜体属熟制洁净区,按班次清洗,不和生料区共用。
- 烘焙与面点:面包、月饼这一类要快速越过降温段再包装,目标温度比熟食高,设定 20~25℃ 就够,不必按柜内能达到的低温去用,也没有必要。
- 配餐与团餐:单批 200 公斤上下的间歇生产,用双柜按批次轮转。单批要几百公斤以上、或者要连包装走连续生产,看液氮速冻柜与液氮速冻隧道。
- 物料允许接触液体介质的场景:速冷柜是常压强制风冷,换热靠空气。物料能裸装、或可用允许接触冷却介质的包装,可以再看浸液式速冷机。
行业对冷却时间的要求有明确口径可以对照。香港食物安全中心在食物业冷却指引中给出的急速冷却法是:食物烹煮后分成小份放在较浅的容器内,随即放进急速冷冻柜,90 分钟内降温至 4℃;同一份指引也建议把煮熟食物分成小份或放到浅盘、放在有冷空气流通的地方以加速冷却。内地《餐饮服务食品安全操作规范》对高危易腐食品冷却的要求是:中心温度在 2 小时内从 60℃ 降至 21℃,再经 2 小时或更短时间降至 8℃,措施可以是切小块、搅拌、冷水浴,也可以使用专用速冷设备。
这两套口径都指向同一件事:冷却是一个有时间刻度、可测量的工艺环节,靠的是设备能力和现场做法同时到位。
要按你的产品和批重核对柜型,说明单批投料量、单件重量与厚度、入料温度、目标温度和场地尺寸,我们按实际生产节拍配置盘数与柜型:联系我们
网络来源:
- 香港食物安全中心《冷却》(食物业安全与卫生专页):https://www.cfs.gov.hk/tc_chi/trade_zone/safe_kitchen/cooling.html
- 明溪县人民政府门户网站《明溪县重大赛事食品安全工作指南(试行)(征求意见稿)》(2026 年 8 月 10 日):http://www.fjmx.gov.cn/zwgk/gggs/zh/202608/t20260818_2272610.htm