
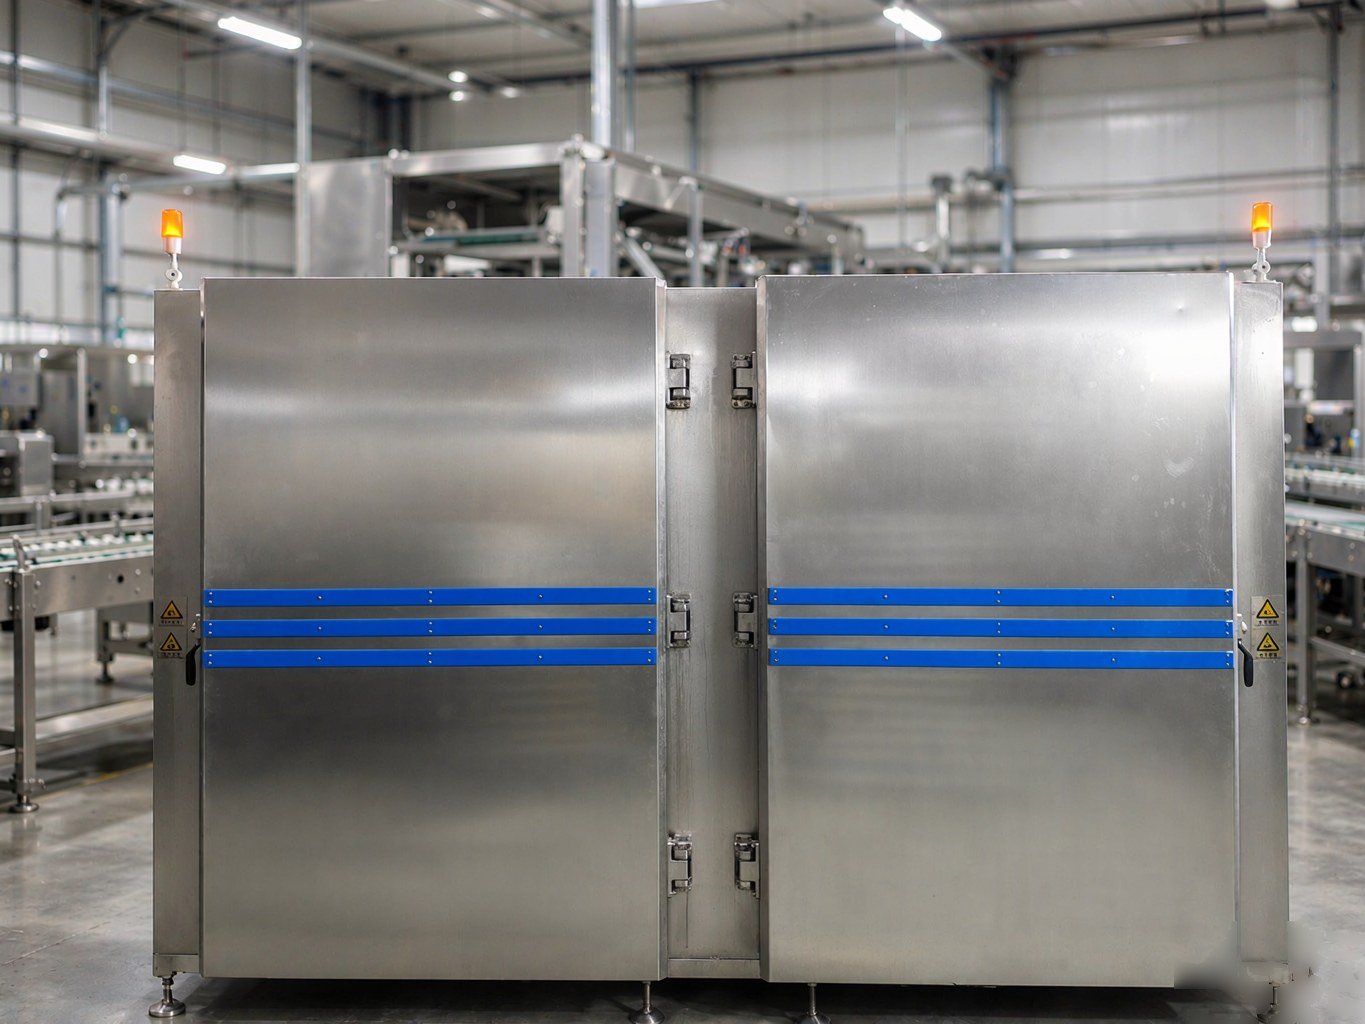
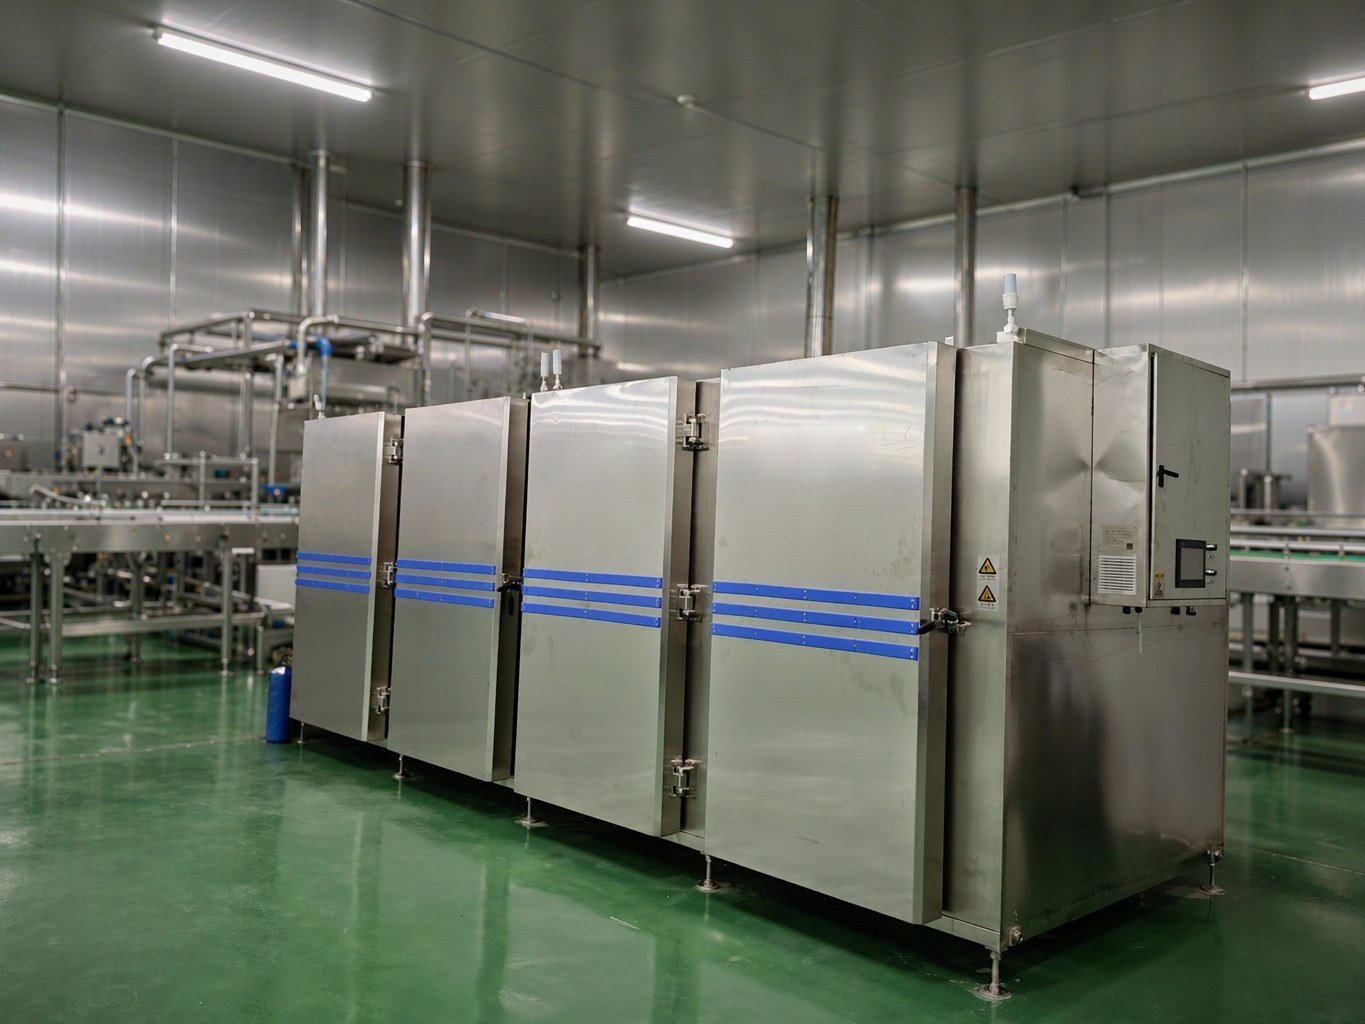
Los productos de una empresa biofarmacéutica del este de China son materiales de tipo vacuna y productos biológicos, con múltiples especificaciones, lotes individuales no muy grandes y trazabilidad requerida por lote; antes de la conservación a baja temperatura se necesita una etapa estable de congelación rápida criogénica. El modelo adaptado para una capacidad similar es el gabinete de congelación rápida por nitrógeno líquido DKN-LFC-600: dimensiones exteriores 2900 × 1700 × 2450 mm, temperatura de trabajo -150℃ ~ ambiente, precisión de control ±1℃, uniformidad térmica ±3℃, enfriamiento en vacío no inferior a 20℃/min, capacidad 600 kg/h, potencia total 5 kW. El daño a la estructura celular se define en gran medida en los pocos minutos que dura el paso por la banda de máxima cristalización; lo que debe hacer el equipo es acortar ese tiempo y uniformizar todos los puntos del gabinete.
I. Contexto de aplicación
Las vacunas y los productos biológicos circulan en forma de líquidos, semielaborados o intermedios previos a la liofilización; las condiciones de conservación varían según la variedad, y una parte requiere un tramo criogénico por debajo de -80℃; la temperatura concreta y la duración del mantenimiento se confirman según el pedido.
Este tipo de materiales tiene una carga limitada por lote, cambios frecuentes de especificación y requiere registro del destino de cada lote. La etapa de congelación rápida se sitúa después del dosificado y antes de la conservación criogénica; si la diferencia de temperatura dentro del gabinete es grande o el equipo espera material, las etapas posteriores deben ajustarse en consecuencia. En esta etapa no solo se evalúa si se puede alcanzar la temperatura, sino también si cada carga puede reproducirse.
II. Dificultades del proceso
El tiempo de permanencia en la banda de cristalización determina el tamaño de los cristales de hielo. Cuando el material desciende desde cerca de 0℃ hasta alrededor de -5℃, se encuentra en el intervalo en que el agua nuclea en gran cantidad y los cristales de hielo crecen rápidamente (-1℃~-5℃, comúnmente llamado banda de máxima cristalización). Si el descenso es rápido, hay muchos núcleos y finos, y los cristales de hielo permanecen principalmente en los espacios intercelulares; si el descenso es lento, hay pocos núcleos y largos, y los cristales extracelulares, tras expandirse, comprimen la membrana celular, provocando la salida de sustancias intracelulares durante el recalentamiento.
La diferencia de temperatura dentro del gabinete se convierte directamente en diferencia entre lotes. La precisión de control y la uniformidad térmica son dos cosas distintas: la primera es la capacidad de mantener la temperatura en el valor de consigna, la segunda es la desviación entre distintas posiciones en el mismo instante. Si la uniformidad térmica no es adecuada, el criterio de parada solo puede tomar el punto que llega más despacio, y el resto del material debe seguir esperando en el aire frío.
Los lotes pequeños no llenan un gabinete. Los lotes a menudo no llenan el gabinete, el espacio libre consume frío de forma continua y la organización del flujo de aire dentro del gabinete también difiere de la de plena carga; la consistencia ante variaciones de carga es la dificultad real.
III. Configuración de la solución
En este escenario se emplea el gabinete de congelación rápida por nitrógeno líquido DKN-LFC-600, con parámetros tomados de la documentación técnica del producto:
| Ítem | Parámetro |
|---|---|
| Nombre | Gabinete de congelación rápida por nitrógeno líquido |
| Dimensiones exteriores | 2900 × 1700 × 2450 mm |
| Temperatura de trabajo | -150℃ ~ ambiente |
| Precisión de control | ±1℃ |
| Uniformidad térmica | ±3℃ |
| Velocidad de enfriamiento | No inferior a 20℃/min (en vacío) |
| Capacidad | 600 kg/h (varía según producto y forma de embalaje) |
| Potencia total | 5 kW |
| Refrigerante | Nitrógeno líquido 5-8 BAR |
En la lógica de configuración, el nitrógeno líquido se dispersa mediante aspersión y ventiladores de circulación en una corriente de aire a baja temperatura, formando una gran diferencia térmica con la superficie del material; la superficie cruza rápidamente la banda de cristalización, acortando el tiempo de permanencia del agua en el intervalo de -1℃~-5℃. La precisión de control de ±1℃ mantiene estable el valor de consigna, y la uniformidad térmica de ±3℃ determina si las distintas posiciones del mismo gabinete pueden descargarse en la misma ventana de tiempo. El control se realiza mediante PLC con pantalla táctil, con un programa almacenado para cada variedad. La alimentación eléctrica, las certificaciones y el embalaje se confirman según el pedido.
IV. Puntos clave del proceso
La parada se determina por la temperatura en el centro del material. -150℃ ~ ambiente es el intervalo de trabajo del equipo, no el objetivo de descarga. Con cargas y espesores de embalaje distintos, el tiempo para que el centro alcance la temperatura varía notablemente; antes de la descarga se mide el centro geométrico, y la lectura superficial no puede tomarse como resultado; se mide un punto en cada nivel del gabinete como verificación.
El indicador en vacío no es el ritmo de producción. 20℃/min se refiere a la capacidad en vacío; una vez cargado el material, la velocidad se ve afectada por la carga, el embalaje y la temperatura inicial; los parámetros del proceso deben medirse con material cargado y no deben usarse los datos en vacío para programar la producción.
La carga debe dejar paso al flujo de aire. Bandejas extendidas y con separación entre ellas, sin apilar ni compactar. Realizar curvas de enfriamiento para varios niveles de carga habitual, formando registros consultables.
La seguridad del nitrógeno líquido se controla según la planta. El nitrógeno líquido desplaza el oxígeno del aire en espacios relativamente cerrados; la extracción del gabinete, la monitorización de la concentración de oxígeno y el acceso de personal deben contar con alarmas enclavadas.
V. Aplicabilidad y recomendaciones de selección
Esta configuración es adecuada para empresas cuya actividad principal sean vacunas e intermedios de productos biológicos, con cargas por lote no muy grandes, cambios frecuentes de especificación y requisitos de registro de la consistencia de congelación; también es apta para líneas piloto.
Para decidir entre gabinete y túnel: si la forma del producto es única y el lote es continuo hasta el punto de que una línea no puede detenerse, se opta por la línea de túnel; si hay muchas variedades, lotes fragmentados y el taller está organizado por zonas limpias, el gabinete es más adecuado. Antes de la selección deben definirse la carga por lote y la carga diaria acumulada, la forma de embalaje y el espesor por unidad, la temperatura objetivo en el centro, la alimentación eléctrica y el suministro de nitrógeno líquido en planta, y el método de monitorización de la concentración de oxígeno.
Los parámetros del modelo figuran en la página del producto gabinete de congelación rápida por nitrógeno líquido DKN-LFC-600; la explicación de la banda de cristalización y las curvas de congelación está en Curvas de congelación y banda de máxima cristalización; la frontera entre gabinete y túnel se describe en Puntos clave para la selección de gabinetes de congelación rápida por nitrógeno líquido. Para verificar la configuración según su propio material y programación de producción, puede contactarnos.
Preguntas frecuentes
¿Por qué se insiste en pasar rápidamente por -1℃~-5℃?
Este intervalo es el rango en que el agua nuclea en gran cantidad y los cristales de hielo crecen rápidamente, denominado en el sector banda de máxima cristalización. Cuanto más rápido sea el enfriamiento, más núcleos y más finos serán los cristales, y menor será la compresión sobre la estructura celular; cuanto más larga sea la permanencia, mayores serán los cristales y mayor la probabilidad de salida de sustancias intracelulares durante el recalentamiento.
¿Cuál es la diferencia entre precisión de control ±1℃ y uniformidad térmica ±3℃?
La precisión de control es la capacidad de mantener la temperatura cerca del valor de consigna y refleja la fluctuación en el tiempo; la uniformidad térmica es la desviación entre distintas posiciones del gabinete en el mismo instante y refleja la distribución en el espacio. Ambas deben considerarse, porque el criterio de parada toma el punto que llega más despacio.
¿Cómo se convierte 600 kg/h en carga por lote?
600 kg/h es la capacidad de procesamiento bajo condiciones dadas de producto y embalaje, y varía según el producto y la forma de embalaje. La carga por lote debe calcularse combinando el espesor del embalaje, las dimensiones de la bandeja y la temperatura objetivo en el centro; cuando la carga varía mucho, deben medirse curvas de enfriamiento por niveles.
¿Qué debe tenerse en cuenta después de la descarga?
Lo clave es no dar oportunidad a un segundo crecimiento de los cristales de hielo. Preenfriar los contenedores aguas abajo antes de la descarga y comprimir el tiempo de traslado; las fluctuaciones de temperatura durante la conservación criogénica también hacen crecer los cristales, por lo que los registros de temperatura de transferencia e inventario deben revisarse junto con los registros de congelación.