
Cửa ra của thiết bị cấp đông là điểm giữa của chuỗi lạnh, không phải điểm cuối. Nhiệt độ tâm sản phẩm vừa vượt qua -18℃, nếu đóng gói không kịp thời, xe liệu không giữ nhiệt, để trần trong xưởng mười mấy phút trước khi vào kho lạnh, nhiệt độ bề mặt hồi lên và tinh thể băng tái kết tinh sẽ làm giảm một phần hiệu quả mà quá trình cấp đông nhanh mang lại. Đoạn này không cần thiết bị mới, nhưng phải xác định rõ thời gian và nhiệt độ của bốn động tác: ra liệu, đóng gói, trung chuyển, nhập kho.
Nhiệt độ ra liệu đạt chuẩn không có nghĩa là cấp đông kết thúc
Định nghĩa phổ biến của cấp đông thực phẩm là: vượt qua vùng tạo tinh thể băng lớn nhất từ 0℃ đến -5℃ trong vòng 30 phút, sau khi hoàn tất đông kết nhiệt độ tâm đạt dưới -18℃. Hai điều kiện tốc độ và nhiệt độ đích, thiếu một đều không được tính là hoàn thành.
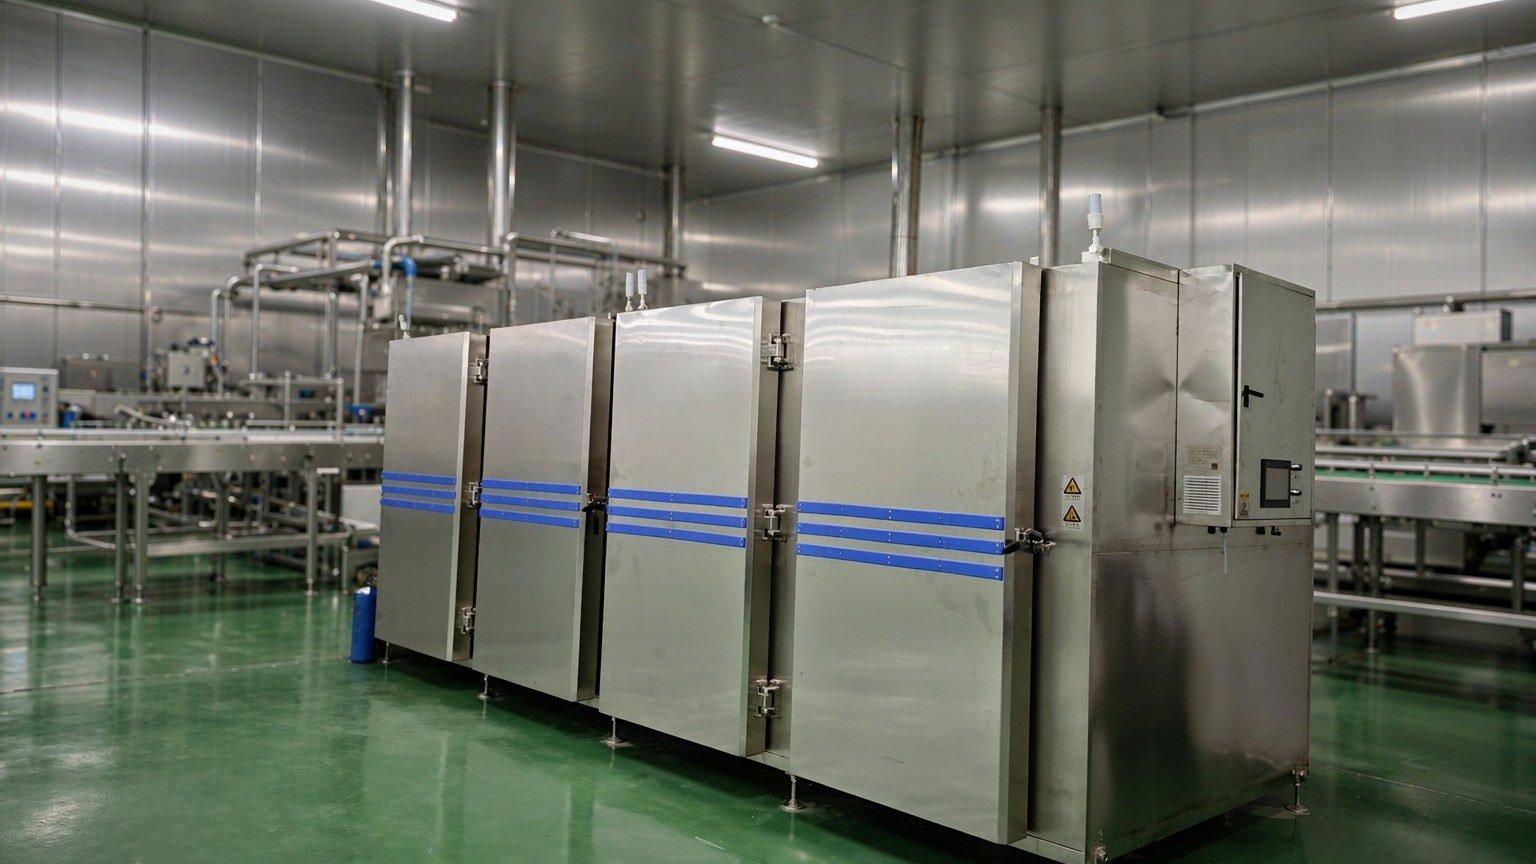
Thiết bị đạt được đến mức nào phụ thuộc vào khả năng làm lạnh. Tủ cấp đông nitơ lỏng DKN-LFC-600 có tốc độ làm lạnh không tải không thấp hơn 20℃/phút, độ chính xác kiểm soát nhiệt độ ±1℃, độ đồng đều nhiệt độ trong buồng ±3℃. Tunnel khác, DKN-LFT-1612 có chu kỳ đi qua từ đầu vào đến đầu ra của băng tải lưới 8~40 phút điều chỉnh được, không tải mỗi phút giảm được 10℃, độ chính xác kiểm soát nhiệt độ ±2℃, năng lực xử lý khoảng 1000 kg/h (sản phẩm và cách đóng gói khác nhau sẽ có chênh lệch).
Tủ ra liệu là mở cửa lấy cả lô, tunnel là ra liệu liên tục, hai nhịp điệu này quyết định cách quản lý hoàn toàn khác nhau cho đoạn phía sau.
Đóng gói trước hay sau khi ra liệu
Đây là bước thường bị mập mờ tại hiện trường, hai nguyên tắc có thể dùng trước.
Đóng gói chân không, đóng gói khí quyển điều chỉnh, đóng gói áp sát bề mặt loại cần hút khí hoặc niêm phong, thường đặt sau khi hoàn tất đông kết. Hút chân không trước khi đông kết sẽ làm biến dạng sản phẩm mềm, độ ẩm còn lại trong bao bì cũng sẽ tạo vỏ băng trong quá trình đông kết.
Túi thông thường, thùng carton, khay loại chỉ có tác dụng bảo vệ, có thể hoàn thành trước khi đông kết, với điều kiện vật liệu chịu được nhiệt độ thấp, không cản trở khí lạnh tiếp xúc với bề mặt sản phẩm. Bao bì có xốp dày hoặc màng nhựa kín sẽ tạo lớp cách nhiệt, thời gian đông kết phải kéo dài theo đo thực tế.
Tiêu chí đánh giá không nằm ở hình thức đóng gói, mà ở việc đường cong giảm nhiệt sau khi đóng gói có chậm đi không. Khi chạy thử cùng một lô liệu làm hai nhóm để trần và có bao bì, so sánh chênh lệch thời gian tâm đạt -18℃, chênh lệch đó chính là cái giá của đóng gói.
Ba mốc thời gian và một nhiệt độ cần xác định ở đoạn trung chuyển
| Mốc | Nội dung cần xác định | Cách làm phổ biến tại hiện trường |
|---|---|---|
| Ra liệu đến bắt đầu đóng gói | Thời gian được phép lưu lại | Cố gắng vào vị trí đóng gói trong thời gian ngắn sau khi ra liệu |
| Thời gian đóng gói | Thời gian hoàn thành đóng gói một lô hoặc một pallet | Tính số vị trí công tác theo năng suất ngày, tránh xếp hàng chờ đóng gói |
| Đóng gói xong đến nhập kho lạnh | Khoảng cách và thời gian trung chuyển | Rút ngắn đường đi, cửa kho lạnh nằm phía khu trung chuyển |
| Giữ nhiệt trung chuyển | Xe liệu, thùng quay có giữ nhiệt không | Đường dài hoặc mùa nhiệt độ cao dùng xe liệu giữ nhiệt có nắp |
Hút gió đầu ra cũng thuộc đoạn này. Hai đầu vào ra của tunnel đều có cửa hút khí thải, nối với quạt hút lưu lượng lớn, tác dụng là hút khí nitơ lỏng nhiệt độ thấp tràn ra, vừa giữ nồng độ oxy trong xưởng trong phạm vi an toàn, vừa tránh khí lạnh tràn ra ngoài gây lãng phí nitơ lỏng. Lưu lượng hút gió chỉnh quá lớn, bề mặt sản phẩm tại cửa ra bắt đầu hồi nhiệt; chỉnh quá nhỏ, khí lạnh tràn ra xưởng. Điểm cân bằng xác định ở giai đoạn chạy thử, không dựa vào cảm giác.
Sau khi vào kho lạnh: Nhiệt độ kho và xếp đống
Sản phẩm hoàn tất cấp đông vào phòng bảo quản đông lạnh, nhiệt độ kho thường đặt theo -18℃ hoặc thấp hơn, cụ thể theo yêu cầu dự án và quy định địa phương. Đồng hồ nhiệt độ kho đọc là nhiệt độ cửa hồi gió hoặc không khí trong kho, thực tế cần xem ba vị trí: cửa kho, tâm đống hàng, cửa hồi gió.
Cách xếp đống trực tiếp quyết định việc giảm nhiệt có đều không. Giữa các đống hàng để lối gió, không sát tường sát trần, pallet không bịt kín toàn mặt. Giai đoạn đầu nhập kho nhiệt độ tâm sản phẩm có thể cao hơn bề mặt một chút, xếp quá dày sẽ làm nhiệt độ tâm đống hồi lên.
Sau khi nhập kho chất lượng vẫn đang thay đổi, tái kết tinh tinh thể băng do dao động nhiệt độ là rủi ro chính ở giai đoạn này, cách xử lý xem Dao động nhiệt độ bảo quản đông và tái kết tinh tinh thể băng. Ở đây chỉ nhắc lại một điều: mở cửa thường xuyên và cài đặt chu kỳ xả băng không phù hợp là nguồn chính gây dao động nhiệt độ kho.
Bốn khâu thường bị bỏ sót tại hiện trường
- Tồn liệu tại cửa ra. Tốc độ ra liệu không khớp với tốc độ đóng gói, sản phẩm xếp hàng tại đầu ra, bề mặt lặp đi lặp lại đóng sương rồi tan.
- Xe đẩy hàng để trần đi xa qua xưởng. Nhiệt độ xưởng cao, độ ẩm lớn thì bề mặt ngưng tụ, vào kho lạnh后 đóng thành vỏ băng.
- Xe liệu giữ nhiệt dùng như xe liệu thường. Không đậy nắp, gioăng kín hỏng, giữ nhiệt coi như không có.
- Ghi nhập kho chỉ ghi thời gian không ghi nhiệt độ. Không có hai giá trị đo thực tế là nhiệt độ ra liệu và nhiệt độ nhập kho, khi có vấn đề không tra được mất ở đoạn nào.
Khi chọn thiết bị, tính tiện lợi của đoạn này có thể xem xét trước. Thiết bị tủ có thể trang bị xe liệu đẩy thẳng, giảm trung chuyển lần hai; đầu ra tunnel có thể kết nối băng tải hoặc bàn nhận liệu, nối liền đầu ra với vị trí đóng gói. Thông số máy liên quan xem Tunnel cấp đông nitơ lỏng và Tủ cấp đông nitơ lỏng.
Đối tượng áp dụng và gợi ý cấu hình
Ba loại hiện trường càng cần đưa đoạn này vào quy trình: nhóm sản phẩm giá trị cao, nhạy cảm với hao hụt khô, thời gian để trần sau ra liệu phải tính theo phút; bố cục xưởng cách kho lạnh xa, cần đi qua khu vực không nhiệt độ thấp; và dự án ở khu vực nhiệt độ cao ẩm cao mùa hè, rủi ro ngưng tụ và hồi nhiệt rõ rệt hơn miền Bắc.
Về cấu hình, trung chuyển đường ngắn dùng xe liệu inox加 nắp giữ nhiệt là đủ; khoảng cách vượt quá một xưởng hoặc cần vận chuyển xuyên sảnh, dùng xe liệu giữ nhiệt có nắp ổn định hơn. Phía thiết bị khi đặt hàng xác nhận hình thức và chiều cao đầu ra, thuận tiện cho việc kết nối băng tải hoặc bàn nhận liệu sau này.
Câu hỏi thường gặp
Nhiệt độ tâm đã -18℃, tại sao đóng gói vẫn phải theo sát như vậy?
Nhiệt độ tâm đạt chuẩn chỉ cho thấy bên trong đã hoàn tất đông kết. Bề mặt sản phẩm sau khi ra liệu tiếp xúc với không khí xưởng, sẽ nhanh chóng hấp thụ nhiệt hồi lên và ngưng tụ, đóng sương tan lặp đi lặp lại sẽ phá hủy tổ chức bề mặt, sau khi rã đông dịch chảy ra rõ hơn. Ý nghĩa của đóng gói là thêm một lớp môi trường ổn định cho bề mặt.
Vật liệu đóng gói có ảnh hưởng đến thời gian đông kết không?
Có, phụ thuộc vào việc có cách nhiệt hay không. Túi mỏng, khay giấy ảnh hưởng nhỏ, xốp dày, màng nhựa kín, đóng gói cả thùng sẽ tạo lớp cách nhiệt, thời gian đông kết phải kéo dài theo đo thực tế. Khuyến nghị khi chạy thử làm so sánh để trần và có bao bì, dùng chênh lệch thời gian tâm đạt -18℃ làm căn cứ.
Sau khi ra liệu có thể dùng xe đẩy thường để trung chuyển không?
Đường ngắn, nhiệt độ xưởng không cao, thời gian trung chuyển ngắn thì được. Hiện trường đường dài, phải xuyên sảnh, hoặc nhiệt độ độ ẩm xưởng cao, khuyến nghị dùng xe liệu giữ nhiệt có nắp. Cách đánh giá rất trực tiếp: đo một lần nhiệt độ bề mặt sản phẩm trước khi nhập kho, so với lúc ra liệu, chênh lệch lớn thì cho thấy đoạn này cần giữ nhiệt.
Đồng hồ kho hiển thị -18℃, sản phẩm là không có vấn đề gì?
Đồng hồ nhiệt độ kho đọc là nhiệt độ cửa hồi gió hoặc không khí, không đại diện cho tâm đống hàng. Giai đoạn đầu nhập kho nhiệt độ tâm sản phẩm có thể cao hơn bề mặt một chút, xếp quá dày, lối gió không thông sẽ làm tâm đống hồi nhiệt. Khuyến nghị đo lấy mẫu tại tâm đống hàng, và lưu lại hai giá trị đo thực tế ra liệu và nhập kho.
Từ ra liệu, đóng gói, trung chuyển đến nhập kho, đoạn này không tăng đầu tư thiết bị, nhưng quyết định hiệu quả thực tế của quy trình cấp đông. Dự án có dây chuyền sản xuất và bố cục trung chuyển cụ thể, có thể cung cấp mặt bằng xưởng và sản lượng ngày khi liên hệ với chúng tôi, chúng tôi đưa ra gợi ý kết nối theo điều kiện hiện trường.