
Ketepatan Kawalan Suhu dan Keseragaman Suhu Kabinet Pembekuan Pantas Nitrogen Cecair: Apakah Maksud ±1℃ dan ±3℃
Apabila memilih kabinet pembekuan pantas nitrogen cecair, selalunya terdapat dua baris nombor bersebelahan pada jadual parameter: ketepatan kawalan suhu ±1℃, keseragaman suhu ±3℃. Ramai pembeli menganggap kedua-dua baris ini sebagai satu indikator, memahami bahawa keseluruhan suhu kabinet dikawal dalam ±1℃. Jika penerimaan dibuat berdasarkan pemahaman ini, hasilnya selalunya tidak sepadan. Kedua-dua nombor ini tidak mengukur perkara yang sama, dan arah pembetulan juga berbeza.
Masalah
Hanya melihat had bawah penyejukan, tidak dapat memilih peralatan yang stabil
Takat didih nitrogen cecair pada tekanan atmosfera ialah -196℃, julat suhu operasi peralatan pembekuan pantas jenis kabinet ialah -150℃ hingga suhu bilik. Julat ini adalah sempadan keupayaan yang ditentukan oleh sumber sejuk, menunjukkan peralatan boleh menyejukkan, tetapi tidak menunjukkan setiap tempat dalam kabinet sama sejuk.
Dalam pengeluaran sebenar pernah berlaku keadaan seperti ini: kumpulan produk yang sama dimasukkan ke dalam kabinet, dulang di sisi kipas membeku dahulu, suhu pusat di sisi pintu masih kurang beberapa darjah; apabila seluruh kumpulan dikeluarkan bersama, bahagian yang membeku dahulu sudah berada di dalam kabinet lebih sepuluh minit. Masalahnya bukan pada sumber sejuk, tetapi pada tahap keseragaman medan suhu.
Ketepatan kawalan suhu dan keseragaman suhu adalah dua indikator
- Ketepatan kawalan suhu: Merujuk kepada ±1℃ atau ±2℃, iaitu amplitud turun naik suhu di lokasi titik ukur sekitar nilai yang ditetapkan. Ia menguji sistem kawalan, termasuk ketepatan rintangan platinum, algoritma pelarasan dan kelajuan tindak balas injap solenoid nitrogen cecair.
- Keseragaman suhu: Merujuk kepada keseragaman suhu ±3℃, iaitu perbezaan suhu antara lokasi berbeza dalam kabinet pada masa yang sama. Ia menguji reka bentuk saluran udara dan pengaliran, kaedah pemuatan, struktur penebat, dan sama ada bahan itu sendiri menghalang peredaran udara sejuk.
Ketepatan kawalan suhu yang ditulis dengan baik tidak boleh menyimpulkan bahawa keseragaman suhu juga sama baik. Sebaliknya juga begitu. Dua baris data ini perlu dilihat secara berasingan, diuji secara berasingan.
Parameter peralatan dan piawaian proses juga tidak boleh dicampur
Sama ada peralatan boleh menyejukkan dengan cepat, akhirnya adalah untuk membolehkan pusat haba makanan melalui zon pembentukan kristal ais secepat mungkin. Kexue Zhongguo dalam menerangkan konsep ini memberikan: kebanyakan makanan dalam proses -1℃ hingga -5℃, kira-kira lapan puluh peratus air dalamannya membentuk kristal ais, industri menamakan julat suhu ini sebagai zon pembentukan kristal ais; masa pusat haba makanan melalui zon ini kurang daripada tiga puluh minit, biasanya ditakrifkan sebagai pembekuan pantas.
Untuk hidangan siap pembekuan pantas, piawaian kumpulan T/XMSSAL 0058-2023 memberikan definisi pembekuan pantas sebagai: menggunakan proses pembekuan pantas, produk yang telah dipraproses melalui persekitaran serendah negatif tiga puluh darjah Celsius dengan cepat melalui zon pembentukan kristal ais, menjadikan suhu pusat turun dengan cepat ke bawah negatif lapan belas darjah Celsius.
Sumber dalam talian:
- Kexue Zhongguo https://m.kepuchina.cn/tuwendetail?id=243585
- Platform Maklumat Piawaian Kumpulan Kebangsaan T/XMSSAL 0058-2023 https://www.ttbz.org.cn/upload/file/20230309/6381397871217594528048079.pdf
Prinsip dan parameter utama
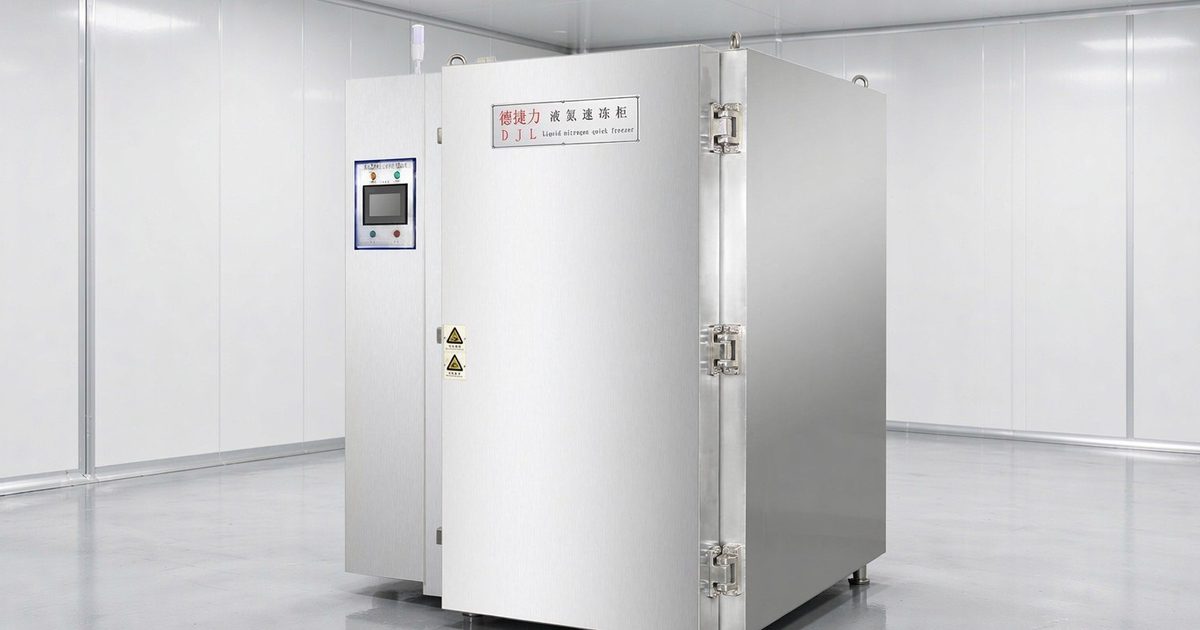
Cara kerja kabinet pembekuan pantas nitrogen cecair ialah: nitrogen cecair dihantar ke dalam kabinet melalui injap solenoid suhu rendah mengikut kadar aliran yang ditetapkan, disembur melalui penyebar berliang, kemudian kipas edaran menghancurkan nitrogen yang telah mengewap dengan kuat, memukulnya menjadi aliran udara sejuk yang seragam, terus menukar haba dengan permukaan makanan. Kawalan suhu dilaraskan oleh PLC mengikut logik PID untuk membuka injap solenoid, pengukuran suhu menggunakan rintangan platinum PT100 (gred A, julat pengukuran 200℃ hingga -200℃). Program boleh berjalan dalam sepuluh langkah untuk penyejukan dan pengekalan haba, selepas selesai secara automatik memberi amaran dan memutuskan kuasa.
Parameter awam tiga model jenis kabinet adalah seperti berikut, ketepatan kawalan suhu dan keseragaman suhu disenaraikan dalam dua baris berasingan:
| Item | LFC-300 | LFC-600 | LFC-1200 |
|---|---|---|---|
| Suhu operasi | -150℃ hingga suhu bilik | -150℃ hingga suhu bilik | -150℃ hingga suhu bilik |
| Ketepatan kawalan suhu | ±1℃ | ±1℃ | ±2℃ |
| Keseragaman suhu | ±3℃ | ±3℃ | Perjanjian teknikal tidak dinyatakan |
| Kelajuan penyejukan (tanpa beban) | Tidak kurang daripada 20℃/minit | Tidak kurang daripada 20℃/minit | Perjanjian teknikal tidak dinyatakan |
| Dimensi rongga dalaman peralatan | 900x1320x1800 mm | Perjanjian teknikal tidak dinyatakan | 2000x1500x1750 mm, empat zon |
| Dimensi luaran peralatan | 1740x1730x2220 mm | 2900x1700x2450 mm | 8730x2350x2170 mm |
| Kuasa keseluruhan | 2.5 kW | 5 kW | 12 kW |
| Tekanan nitrogen cecair | 5-8 bar | 5-8 bar | 6-8 bar |
| Kapasiti pemprosesan | 300 kg/j | 600 kg/j | 0 hingga 1200 kg/zon tunggal |
| Pengesanan kepekatan oksigen | Tidak disertakan | Tidak disertakan | 19.5% hingga 21.5% |
Parameter dalam jadual di atas adalah daripada perjanjian teknikal dan parameter peralatan yang telah diterbitkan bagi Kunning Cryo kabinet pembekuan pantas nitrogen cecair LFC-300, LFC-600, LFC-1200. Kapasiti pemprosesan nominal berubah mengikut jenis produk dan kaedah pembungkusan, kapasiti sebenar perlu diuji dengan bahan sendiri.
Beberapa perkara perlu dijelaskan:
- Keseragaman suhu ±3℃ merujuk kepada perbezaan suhu lokasi dalam kabinet, bukan turun naik mengikut masa. Ia menjawab berapa besar perbezaan suhu antara lokasi berbeza dalam kabinet pada masa yang sama.
- Keseragaman sangat dipengaruhi oleh pemuatan. Spesifikasi dulang 400x600x25 mm keluli tahan karat, rak bahan LFC-300 mempunyai ketinggian bersih 1600 mm, lebar 605 mm, kedalaman 807 mm, jarak ketinggian lapisan standard 75 mm, boleh memuatkan 40 dulang sekali. Jarak ketinggian lapisan yang terlalu rapat, dulang melebihi rak, produk bertimbun melebihi tepi dulang, semuanya akan menghalang saluran udara, keseragaman yang diukur akan lebih teruk daripada tanpa beban.
- Apabila menghasilkan pelbagai jenis serentak, yang dilihat ialah keupayaan zon. Model empat zon setiap zon mengawal suhu secara bebas, kapasiti pemuatan zon tunggal lihat jadual di atas; model zon tunggal lebih sesuai untuk pengeluaran berterusan satu jenis.
- Pemantauan kepekatan oksigen adalah konfigurasi keselamatan, model empat zon dilengkapi meter pengesan kepekatan oksigen, nilai tetapan lihat jadual di atas, bersambung dengan kipas ekzos dan operasi peralatan.
Kabinet dan talian berterusan juga boleh dibandingkan bersama: kelompok kecil, pelbagai jenis, ruang bengkel terhad, kabinet lebih fleksibel; satu tempoh masa perlu penghantaran berterusan, lihat terowong pembekuan pantas nitrogen cecair.
Titik pemilihan dan konfigurasi
Tentukan tiga nombor dahulu: Berat bahan masuk setiap kelompok, suhu pusat sasaran, bentuk produk dan kaedah pembungkusan. Model ditentukan oleh tiga nombor ini, ketepatan kawalan suhu dan keseragaman suhu adalah dua indikator yang disemak berdasarkan ini.
Pilih zon tunggal atau empat zon mengikut bilangan item. Satu syif hanya menjalankan satu jenis, model zon tunggal mencukupi; sehari perlu menukar pelbagai spesifikasi, masa pembekuan setiap spesifikasi pula berbeza, empat zon kawalan suhu bebas boleh mengurangkan masa menunggu dan pencemaran bau.
Pilih ketepatan mengikut kepekaan perbezaan suhu. Untuk produk yang memerlukan konsistensi suhu pusat yang tinggi, berat setiap bungkusan berbeza besar, utamakan model dengan ketepatan kawalan suhu ±1℃; ±2℃ LFC-1200 adalah nilai yang sepadan dengan struktur berbilang zon isipadu besar.
Semasa penerimaan, letakkan titik ukur mengikut kedudukan, jangan hanya melihat nombor pada skrin. Lakukan sekali tanpa beban dan sekali dengan beban penuh, titik ukur sekurang-kurangnya meliputi sisi masuk bahan, pusat kabinet, sisi kipas dan berhampiran pintu kabinet; pada masa yang sama gunakan probe untuk mengukur suhu pusat produk, rekod secara berasingan daripada suhu ruang dalam kabinet. ±1℃ dalam jadual parameter merujuk kepada lokasi sensor pengukur suhu, lengkung penyejukan pusat produk perlu diukur secara berasingan.
Sensor dan saluran udara adalah dua titik tumpuan keseragaman. Paip pelindung sensor suhu adalah paip keluli tahan karat tanpa sambungan, terletak di kedudukan tengah dinding rongga dalaman; kipas edaran adalah kipas paksi berbilah banyak tahan suhu rendah, permukaan hidrofobik tidak mudah berfros, kelajuan angin boleh dilaraskan, medan angin telah melalui reka bentuk simulasi. Tulis struktur ini ke dalam senarai konfigurasi, barulah konsistensi kemudian mempunyai asas.
Sahkan keadaan tapak terlebih dahulu. Tekanan nitrogen cecair mengikut model ambil 5-8 bar atau 6-8 bar, nitrogen cecair dan tangki simpanan disediakan sendiri oleh pembeli; lubang ekzos terletak di belakang peralatan, paip ekzos perlu disusun terlebih dahulu; talian utama bekalan kuasa hingga ke kabinet kawalan elektrik perlu disiapkan oleh pembeli, pengagihan kuasa direka mengikut 380V.
Kekerapan membuka pintu akan mempengaruhi perbezaan suhu sebenar. Model buka pintu manual mempunyai masa pintu terbuka antara kelompok, semakin kerap membuka pintu, semakin jelas suhu dalam kabinet naik semula, keadaan permulaan kelompok seterusnya akan berbeza. Untuk talian pengeluaran dengan rentak produk padat dan pelbagai jenis, ambil kira perkara ini dalam pengiraan kapasiti.
Senario aplikasi
| Industri | Bahan tipikal | Idea model yang sesuai |
|---|---|---|
| Pemprosesan makanan laut | Udang krai, kepala ikan, kepingan ikan, kerang | Perbezaan berat setiap bungkusan besar, utamakan model ketepatan kawalan suhu ±1℃, titik penerimaan utama uji keseragaman |
| Pemprosesan daging dan unggas | Daging potong, produk potong unggas | Kelompok satu jenis, model zon tunggal dengan rak bahan standard |
| Hidangan siap | Pek penyediaan, produk separuh siap pembungkusan kulit | Pertukaran jenis kerap, lihat model empat zon kawalan suhu bebas |
| Buah-buahan dan sayur-sayuran | Pucuk buluh, bahan mentah buah dan sayur | Tentukan model mengikut jumlah bahan masuk setiap kelompok, perhatikan jarak lapisan dulang dan saluran udara |
| Dapur pusat | Hidangan siap, makanan berpaket | Apabila bersambung dengan peringkat penyejukan makanan masak suhu tinggi, antara muka disahkan mengikut rentak talian pengeluaran |
Jika produk adalah makanan masak suhu tinggi selepas keluar dari kuali, perlu turun dari 80 hingga 90℃ ke julat suhu 0 hingga 4℃, itu adalah skop penggunaan kabinet penyejukan pantas dengan peredaran udara sejuk paksa tekanan atmosfera, berbeza daripada objek pemprosesan pembekuan pantas nitrogen cecair. Semasa pemilihan, bezakan tujuan proses terlebih dahulu, boleh merujuk penjelasan skop penggunaan kabinet penyejukan pantas makanan.
Dua nombor pada jadual parameter, satu mengatakan kawalan stabil atau tidak, satu mengatakan pembekuan sekata atau tidak. Semasa pemilihan, tulis dengan jelas titik ukur, kaedah pemuatan dan kaedah penerimaan dalam perjanjian teknikal, lebih berkesan daripada menambah satu baris nombor pada jadual parameter.
Untuk menyemak keperluan kawalan suhu dan keseragaman mengikut produk anda, boleh nyatakan jenis bahan, berat setiap bungkusan, jumlah bahan masuk setiap kelompok dan suhu pusat sasaran, kami akan mengeluarkan pelan konfigurasi mengikut bahan sebenar: Hubungi kami
Keperluan gambar: Foto rak bahan dan pemuatan dulang dalam rongga kabinet pembekuan pantas nitrogen cecair, gambar kedudukan kipas dan saluran udara kabinet.
Soalan lazim
Apakah perbezaan antara ketepatan kawalan suhu ±1℃ dan keseragaman suhu ±3℃ kabinet pembekuan pantas nitrogen cecair?
Ketepatan kawalan suhu merujuk kepada amplitud turun naik suhu di lokasi titik ukur sekitar nilai yang ditetapkan, LFC-300 dan LFC-600 adalah ±1℃; keseragaman suhu merujuk kepada perbezaan suhu antara lokasi berbeza dalam kabinet pada masa yang sama, kedua-dua model adalah ±3℃. Yang pertama menguji sistem kawalan dan tindak balas injap solenoid nitrogen cecair, yang kedua menguji pengaliran saluran udara, kaedah pemuatan dan struktur penebat, kedua-duanya perlu diukur secara berasingan, diuji secara berasingan.
Adakah ketepatan kawalan suhu LFC-1200 sama dengan LFC-300?
Tidak sama. Ketepatan kawalan suhu LFC-300 dan LFC-600 adalah ±1℃, LFC-1200 adalah ±2℃, ±2℃ adalah nilai yang sepadan dengan struktur berbilang zon isipadu besar. Keseragaman suhu juga berbeza: LFC-300, LFC-600 dinyatakan ±3℃, LFC-1200 perjanjian teknikal tidak dinyatakan.
Di mana titik ukur diletakkan semasa penerimaan kabinet pembekuan pantas nitrogen cecair, bagaimana mengukur supaya sepadan dengan jadual parameter?
Lakukan sekali tanpa beban dan sekali dengan beban penuh, titik ukur meliputi sisi masuk bahan, pusat kabinet, sisi kipas dan berhampiran pintu kabinet; gunakan probe secara berasingan untuk mengukur suhu pusat produk, rekod secara berasingan daripada suhu ruang dalam kabinet. ±1℃ dalam jadual parameter merujuk kepada lokasi sensor pengukur suhu, lengkung penyejukan pusat produk perlu diukur secara berasingan. Jarak ketinggian lapisan yang terlalu rapat, dulang melebihi rak akan menghalang saluran udara, keseragaman yang diukur akan lebih teruk daripada tanpa beban.