
Точность контроля температуры и равномерность температуры в камерах шоковой заморозки с жидким азотом: что означают ±1℃ и ±3℃
При выборе камеры шоковой заморозки с жидким азотом в таблице параметров часто рядом стоят две строки: точность контроля температуры ±1℃, равномерность температуры ±3℃. Многие закупщики воспринимают эти две строки как один показатель и понимают это так, что температура во всей камере поддерживается в пределах ±1℃. Если проводить приёмочные испытания исходя из такого понимания, результаты часто не совпадают. Эти два числа измеряют не одно и то же, и направления корректировки у них разные.
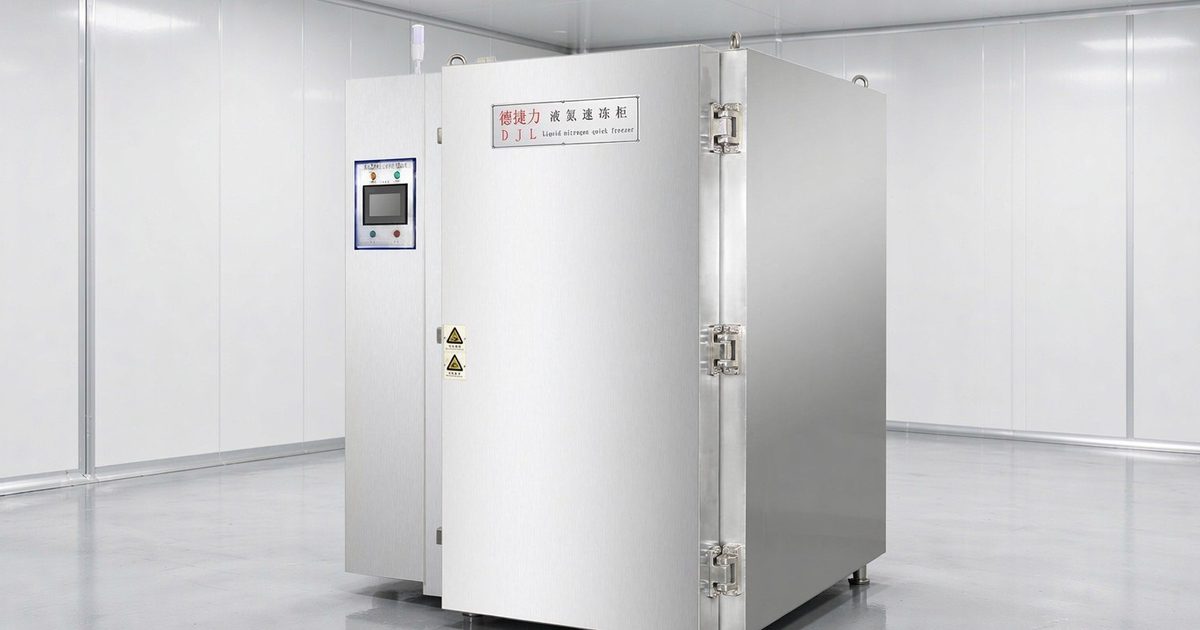
Проблема
Ориентируясь только на нижний предел охлаждения, невозможно выбрать стабильное оборудование
Температура кипения жидкого азота при нормальном давлении составляет -196℃, рабочий диапазон температур камерного оборудования шоковой заморозки — от -150℃ до комнатной температуры. Этот диапазон определяется возможностями холодного источника и говорит о том, что оборудование способно охладить, но не говорит о том, что в каждой точке камеры одинаково холодно.
В реальном производстве встречалась такая ситуация: одна и та же партия продукции загружается в камеру, лотки со стороны вентилятора промерзают первыми, а центральная температура со стороны двери ещё на несколько градусов выше; когда вся партия выгружается вместе, та часть, что замёрзла раньше, провела в камере лишних десять с лишним минут. Проблема не в холодном источнике, а в степени равномерности температурного поля.
Точность контроля температуры и равномерность температуры — это два показателя
- Точность контроля температуры: означает ±1℃ или ±2℃, то есть амплитуду колебания температуры в месте расположения точки измерения вокруг заданного значения. Она проверяет систему управления, включая точность платинового термосопротивления, алгоритм регулирования и скорость срабатывания электромагнитного клапана жидкого азота.
- Равномерность температуры: означает равномерность температуры ±3℃, то есть разницу температур между разными точками камеры в один и тот же момент времени. Она проверяет конструкцию воздуховодов и направляющих, способ загрузки, теплоизоляционную структуру, а также то, не перекрывает ли сам продукт циркуляцию холодного воздуха.
Как бы хорошо ни была указана точность контроля температуры, из этого нельзя вывести, что равномерность температуры столь же хороша. И наоборот. Две строки данных нужно рассматривать отдельно и проверять отдельно.
Параметры оборудования и технологические стандарты тоже нельзя смешивать
Способность оборудования быстро охлаждать в конечном счёте нужна для того, чтобы тепловой центр пищевого продукта как можно быстрее прошёл через зону образования кристаллов льда. «Кэпу Китай», объясняя это понятие, указывает: у большинства пищевых продуктов в процессе от -1℃ до -5℃ около восьмидесяти процентов внутренней влаги образует кристаллы льда, в отрасли этот температурный интервал называют зоной образования кристаллов льда; время прохождения тепловым центром продукта этого интервала менее тридцати минут обычно определяется как быстрое замораживание.
Для быстрозамороженных полуфабрикатов групповой стандарт T/XMSSAL 0058-2023 даёт определение шоковой заморозки: применение технологии шоковой заморозки, при которой предварительно обработанный продукт в среде с температурой до минус тридцати градусов быстро проходит через зону образования кристаллов льда, так что центральная температура быстро опускается ниже минус восемнадцати градусов.
Источники в сети:
- Кэпу Китай https://m.kepuchina.cn/tuwendetail?id=243585
- Национальная платформа информации о групповых стандартах T/XMSSAL 0058-2023 https://www.ttbz.org.cn/upload/file/20230309/6381397871217594528048079.pdf
Принцип и ключевые параметры
Принцип работы камеры шоковой заморозки с жидким азотом: жидкий азот через низкотемпературный электромагнитный клапан подаётся в камеру с заданным расходом, распыляется через пористый распределитель, затем циркуляционный вентилятор мощно дробит испарившийся азот и превращает его в равномерный низкотемпературный поток, который напрямую обменивается теплом с поверхностью продукта. Контроль температуры осуществляется ПЛК по логике ПИД, регулирующим степень открытия электромагнитного клапана, измерение температуры — платиновым термосопротивлением PT100 (класс A, диапазон измерения от 200℃ до -200℃). Программа может выполняться в десять шагов охлаждения и выдержки, по завершении автоматически подаётся сигнал тревоги и отключается питание.
Открытые параметры трёх камерных моделей приведены ниже, точность контроля температуры и равномерность температуры указаны в двух отдельных строках:
| Позиция | LFC-300 | LFC-600 | LFC-1200 |
|---|---|---|---|
| Рабочая температура | от -150℃ до комнатной | от -150℃ до комнатной | от -150℃ до комнатной |
| Точность контроля температуры | ±1℃ | ±1℃ | ±2℃ |
| Равномерность температуры | ±3℃ | ±3℃ | В техническом соглашении не указана |
| Скорость охлаждения (без загрузки) | не ниже 20℃/минута | не ниже 20℃/минута | В техническом соглашении не указана |
| Внутренние размеры камеры | 900x1320x1800 mm | В техническом соглашении не указаны | 2000x1500x1750 mm, четыре зоны |
| Наружные размеры оборудования | 1740x1730x2220 mm | 2900x1700x2450 mm | 8730x2350x2170 mm |
| Мощность | 2.5 kW | 5 kW | 12 kW |
| Давление жидкого азота | 5-8 bar | 5-8 bar | 6-8 bar |
| Производительность | 300 kg/h | 600 kg/h | от 0 до 1200 kg/зона |
| Контроль концентрации кислорода | не комплектуется | не комплектуется | от 19.5% до 21.5% |
Параметры в таблице выше взяты из технических соглашений и опубликованных параметров оборудования Kunning Cryo камер шоковой заморозки с жидким азотом LFC-300, LFC-600, LFC-1200. Номинальная производительность изменяется в зависимости от вида продукта и способа упаковки, реальную производительность нужно измерять на собственном материале.
Несколько пояснений:
- Равномерность температуры ±3℃ означает разницу температур по позициям внутри камеры, а не колебание во времени. Она отвечает на вопрос, какова разница температур между разными точками камеры в один и тот же момент.
- Равномерность сильно зависит от загрузки. Спецификация лотка 400x600x25 mm нержавеющая сталь, у LFC-300 чистая высота стеллажа 1600 mm, ширина 605 mm, глубина 807 mm, стандартное расстояние между ярусами 75 mm, за один раз можно разместить 40 лотков. Слишком плотное расстояние между ярусами, выход лотка за пределы стеллажа, возвышение продукта над бортом лотка — всё это перекрывает воздуховоды, и измеренная равномерность будет хуже, чем без загрузки.
- При одновременном производстве нескольких видов продукции важна зональная способность. У четырёхзонной модели каждая зона имеет независимый контроль температуры, загрузка одной зоны указана в таблице выше; однозонная модель больше подходит для непрерывного производства одного вида продукции.
- Контроль концентрации кислорода относится к конфигурации безопасности, четырёхзонная модель оснащена анализатором концентрации кислорода, заданное значение указано в таблице выше, он связан с вытяжным вентилятором и работой оборудования.
Камерные и непрерывные линии также можно сравнивать вместе: малые партии, много видов продукции, ограниченное пространство цеха — камерные модели более гибкие; при необходимости непрерывного выпуска в течение одного временного отрезка смотрите туннель шоковой заморозки с жидким азотом.
Ключевые моменты выбора и конфигурации
Сначала определите три числа: вес загрузки одной партии, целевая центральная температура, форма продукта и способ упаковки. Модель определяется этими тремя числами, а точность контроля температуры и равномерность температуры — это два показателя, которые проверяются на этой основе.
Выбирайте однозонную или четырёхзонную модель по количеству наименований. Если за смену выпускается только один вид продукции, однозонной модели достаточно; если за день нужно переключать несколько типоразмеров, и время заморозки у каждого разное, четырёхзонный независимый контроль температуры позволяет сократить ожидание и смешивание запахов.
Выбирайте точность по чувствительности к разнице температур. Для продукции с высокими требованиями к однородности центральной температуры и большим разбросом веса одной упаковки предпочтительна модель с точностью контроля температуры ±1℃; ±2℃ у LFC-1200 — это значение, соответствующее крупнообъёмной многозонной конструкции.
При приёмочных испытаниях располагайте точки измерения по схеме, не смотрите только на цифры на экране. Выполните по одному разу без загрузки и с полной загрузкой, точки измерения должны охватывать как минимум сторону загрузки, центр камеры, сторону вентилятора и зону у двери камеры; одновременно измерьте зондом центральную температуру продукта и записывайте её отдельно от температуры пространства внутри камеры. ±1℃ в таблице параметров относится к месту расположения датчика измерения температуры, кривую охлаждения центра продукта нужно измерять отдельно.
Датчик и воздуховоды — две точки опоры равномерности. Защитная трубка датчика температуры — бесшовная трубка из нержавеющей стали, расположена посередине стенки внутренней камеры; циркуляционный вентилятор — низкотемпературный многолопастной осевой вентилятор, поверхность гидрофобная, не склонна к образованию инея, скорость воздуха регулируемая, воздушное поле прошло моделирование. Внесите эти конструкции в конфигурационный перечень, тогда для последующей однородности будет основание.
Условия на месте подтвердите заранее. Давление жидкого азота по модели принимается 5-8 bar или 6-8 bar, жидкий азот и резервуар поставляет заказчик; выпускное отверстие расположено позади оборудования, вытяжной трубопровод нужно проложить заранее; линию от магистрального кабеля питания до электрошкафа управления выполняет заказчик, электропитание проектируется на 380V.
Частота открывания двери влияет на фактическую разницу температур. У моделей с ручным открыванием двери между партиями дверь камеры остаётся открытой какое-то время, чем чаще открывается дверь, тем заметнее подъём температуры в камере, и начальные условия следующей партии уже другие. Для производственных линий с плотным тактом выпуска и разнообразным ассортиментом учтите это в расчёте производительности.
Области применения
| Отрасль | Типичные материалы | Подход к подбору модели |
|---|---|---|
| Переработка водных продуктов | раки, рыбьи головы, рыбное филе, моллюски | большой разброс веса одной упаковки, предпочтительна модель с точностью контроля температуры ±1℃, при приёмке главное — измерить равномерность |
| Переработка мяса и птицы | разделанное мясо, разделанная птица | единый вид продукции в партии, однозонная модель со стандартным стеллажом |
| Полуфабрикаты | упаковки с соусом, полуфабрикаты в скин-упаковке | частая смена видов, смотрите четырёхзонную модель с независимым контролем температуры |
| Овощи и фрукты | бамбуковые побеги, сырьё из овощей и фруктов | модель определяется по загрузке одной партии, обратите внимание на расстояние между ярусами лотков и воздуховоды |
| Центральные кухни | готовые блюда, порционное питание | при стыковке с этапом охлаждения горячих готовых блюд интерфейс подтверждается по такту производственной линии |
Если продукт — горячее готовое блюдо сразу после приготовления, которое нужно охладить с 80-90℃ до диапазона 0-4℃, то это относится к области применения скороохлаждающих камер с принудительной циркуляцией холодного воздуха при нормальном давлении, и объект обработки у них отличается от шоковой заморозки с жидким азотом. При выборе сначала разграничьте технологическую цель, можно обратиться к описанию области применения скороохлаждающих камер для пищевых продуктов.
Две цифры в таблице параметров: одна говорит о том, насколько стабильно контролируется температура, другая — насколько равномерно замораживается. При выборе чётко пропишите в техническом соглашении точки измерения, способ загрузки и методику приёмки — это полезнее, чем добавить ещё одну строку цифр в таблицу параметров.
Чтобы сверить требования к контролю температуры и равномерности по вашему продукту, укажите вид материала, вес одной упаковки, загрузку одной партии и целевую центральную температуру, мы подготовим конфигурационное решение по фактическому материалу: свяжитесь с нами
Требуемые иллюстрации: фотография загрузки стеллажа и лотков во внутренней камере шоковой заморозки с жидким азотом, схема расположения вентиляторов и воздуховодов камеры.
Часто задаваемые вопросы
В чём разница между точностью контроля температуры ±1℃ и равномерностью температуры ±3℃ в камере шоковой заморозки с жидким азотом?
Точность контроля температуры — это амплитуда колебания температуры в месте расположения точки измерения вокруг заданного значения, у LFC-300 и LFC-600 она составляет ±1℃; равномерность температуры — это разница температур между разными точками камеры в один и тот же момент, у обеих моделей она составляет ±3℃. Первая проверяет систему управления и срабатывание электромагнитного клапана жидкого азота, вторая — направляющие воздуховодов, способ загрузки и теплоизоляционную структуру, эти два показателя нужно измерять и проверять отдельно.
Точность контроля температуры у LFC-1200 такая же, как у LFC-300?
Нет. Точность контроля температуры у LFC-300 и LFC-600 составляет ±1℃, у LFC-1200 — ±2℃, ±2℃ — это значение, соответствующее крупнообъёмной многозонной конструкции. Равномерность температуры тоже различается: у LFC-300 и LFC-600 указано ±3℃, в техническом соглашении LFC-1200 не указана.
Где располагать точки измерения при приёмке камеры шоковой заморозки с жидким азотом и как измерять, чтобы результаты совпадали с таблицей параметров?
Выполните по одному разу без загрузки и с полной загрузкой, точки измерения должны охватывать сторону загрузки, центр камеры, сторону вентилятора и зону у двери камеры; дополнительно измерьте зондом центральную температуру продукта и записывайте её отдельно от температуры пространства внутри камеры. ±1℃ в таблице параметров относится к месту расположения датчика измерения температуры, кривую охлаждения центра продукта нужно измерять отдельно. Слишком плотное расстояние между ярусами, выход лотка за пределы стеллажа перекрывают воздуховоды, и измеренная равномерность будет хуже, чем без загрузки.