
Temperaturgenauigkeit und Temperaturgleichmäßigkeit von Stickstoff-Schnellfrostschränken: Was bedeuten ±1℃ und ±3℃
Bei der Auswahl eines Stickstoff-Schnellfrostschranks stehen in den Datenblättern häufig zwei Zahlen nebeneinander: Temperaturgenauigkeit ±1℃, Temperaturgleichmäßigkeit ±3℃. Viele Einkäufer halten diese beiden Zeilen für einen einzigen Kennwert und verstehen darunter, dass die gesamte Schranktemperatur innerhalb von ±1℃ geregelt wird. Bei einer Abnahme nach diesem Verständnis stimmen die Ergebnisse oft nicht überein. Diese beiden Werte messen nicht dasselbe, und die Richtung, in die nachgebessert werden muss, ist ebenfalls unterschiedlich.
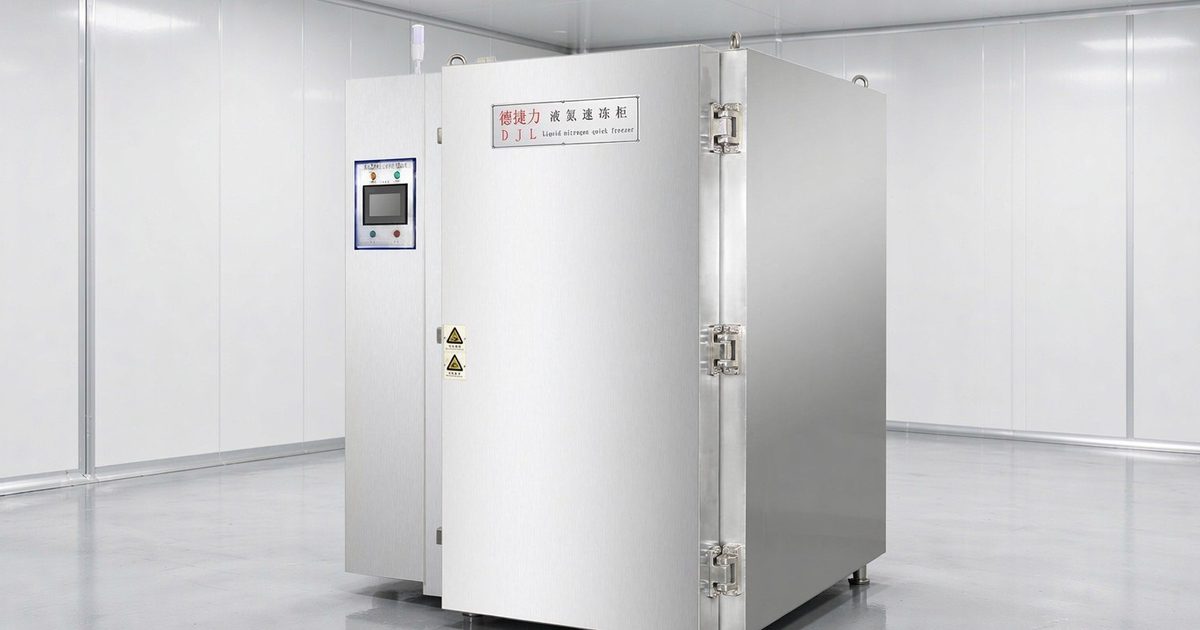
Problem
Nur die untere Temperaturgrenze zu betrachten, reicht nicht für die Auswahl eines stabilen Geräts
Der Siedepunkt von flüssigem Stickstoff bei Normaldruck liegt bei -196℃, der Arbeitstemperaturbereich von Schrank-Schnellfrostgeräten reicht von -150℃ bis Raumtemperatur. Dieser Bereich ist die durch die Kältequelle bestimmte Leistungsgrenze; er zeigt, dass das Gerät herunterkühlen kann, aber nicht, dass es im Schrank überall gleich kalt ist.
In der Praxis ist folgende Situation aufgetreten: Bei gleicher Charge Produkte im Schrank tauten die Tabletts auf der Gebläseseite zuerst durch, während die Kerntemperatur auf der Türseite noch einige Grad abwich; als die gesamte Charge gemeinsam entnommen wurde, war der zuerst gefrorene Teil bereits über zehn Minuten länger im Schrank. Das Problem liegt nicht an der Kältequelle, sondern am Grad der Gleichmäßigkeit des Temperaturfelds.
Temperaturgenauigkeit und Temperaturgleichmäßigkeit sind zwei Kennwerte
- Temperaturgenauigkeit: Bezeichnet ±1℃ oder ±2℃, also die Schwankungsbreite der Temperatur am Ort des Messpunkts um den Sollwert. Sie prüft das Regelungssystem, einschließlich der Genauigkeit des Platin-Widerstandsthermometers, des Regelalgorithmus und der Ansprechgeschwindigkeit des Stickstoff-Magnetventils.
- Temperaturgleichmäßigkeit: Bezeichnet die Temperaturgleichmäßigkeit ±3℃, also den Temperaturunterschied zwischen verschiedenen Positionen im Schrank zum selben Zeitpunkt. Sie prüft die Konstruktion von Luftkanal und Strömungsführung, die Beladungsart, die Isolierstruktur sowie, ob das Material selbst die Kaltluftzirkulation blockiert.
Eine noch so gute Angabe zur Temperaturgenauigkeit lässt nicht darauf schließen, dass die Temperaturgleichmäßigkeit ebenso gut ist. Umgekehrt gilt dasselbe. Die beiden Datenzeilen sind getrennt zu betrachten und getrennt zu prüfen.
Geräteparameter und Verfahrensstandards dürfen ebenfalls nicht vermischt werden
Ob ein Gerät schnell herunterkühlen kann, dient letztlich dazu, den thermischen Kern von Lebensmitteln möglichst schnell durch die Eisbildungszone zu führen. Kepu China gibt bei der Erläuterung dieses Konzepts an: Bei den meisten Lebensmitteln bilden sich im Verlauf von -1℃ bis -5℃ etwa achtzig Prozent des inneren Wassers als Eiskristalle; dieser Temperaturbereich wird in der Branche als Eisbildungszone bezeichnet; wenn der thermische Kern von Lebensmitteln diese Zone in weniger als dreißig Minuten durchläuft, wird dies üblicherweise als Schnellgefrieren definiert.
Für tiefgefrorene Fertiggerichte gibt der Gruppenstandard T/XMSSAL 0058-2023 folgende Definition des Schnellgefrierens an: Unter Anwendung eines Schnellgefrierverfahrens werden vorbehandelte Produkte bei einer Umgebung von bis zu minus dreißig Grad Celsius schnell durch die Eisbildungszone geführt, sodass die Kerntemperatur schnell unter minus achtzehn Grad Celsius sinkt.
Internetquellen:
- Kepu China https://m.kepuchina.cn/tuwendetail?id=243585
- Nationale Plattform für Gruppenstandards T/XMSSAL 0058-2023 https://www.ttbz.org.cn/upload/file/20230309/6381397871217594528048079.pdf
Prinzip und Schlüsselparameter
Die Arbeitsweise eines Stickstoff-Schnellfrostschranks ist: Flüssiger Stickstoff wird über ein Tieftemperatur-Magnetventil mit eingestelltem Durchfluss in den Schrank geleitet, durch einen porösen Verteiler eingespritzt, anschließend wird das verdampfte Stickstoffgas durch ein Zirkulationsgebläse stark zerteilt und zu einem gleichmäßigen Kaltluftstrom geformt, der direkt mit der Lebensmitteloberfläche Wärme austauscht. Die Temperaturregelung erfolgt durch eine SPS nach PID-Logik über die Ventilöffnung des Magnetventils, die Temperaturmessung erfolgt mit PT100-Platin-Widerstandsthermometern (Klasse A, Messbereich 200℃ bis -200℃). Das Programm kann in zehn Schritten Abkühlen und Halten ausführen, nach Abschluss erfolgt automatischer Alarm und Abschaltung.
Die öffentlichen Parameter der drei Schrankmodelle sind wie folgt, Temperaturgenauigkeit und Temperaturgleichmäßigkeit in zwei separaten Zeilen:
| Position | LFC-300 | LFC-600 | LFC-1200 |
|---|---|---|---|
| Arbeitstemperatur | -150℃ bis Raumtemperatur | -150℃ bis Raumtemperatur | -150℃ bis Raumtemperatur |
| Temperaturgenauigkeit | ±1℃ | ±1℃ | ±2℃ |
| Temperaturgleichmäßigkeit | ±3℃ | ±3℃ | Im technischen Protokoll nicht angegeben |
| Abkühlgeschwindigkeit (unbeladen) | nicht unter 20℃/Minute | nicht unter 20℃/Minute | Im technischen Protokoll nicht angegeben |
| Innenraummaße | 900x1320x1800 mm | Im technischen Protokoll nicht angegeben | 2000x1500x1750 mm, vier Zonen |
| Außenmaße | 1740x1730x2220 mm | 2900x1700x2450 mm | 8730x2350x2170 mm |
| Gesamtleistung | 2.5 kW | 5 kW | 12 kW |
| Stickstoffdruck | 5-8 bar | 5-8 bar | 6-8 bar |
| Durchsatz | 300 kg/h | 600 kg/h | 0 bis 1200 kg/Einzelzone |
| Sauerstoffkonzentrationsmessung | nicht vorhanden | nicht vorhanden | 19.5% bis 21.5% |
Die Parameter in der obigen Tabelle stammen aus den technischen Protokollen und veröffentlichten Geräteparametern der Kunning Cryo Stickstoff-Schnellfrostschränke LFC-300, LFC-600, LFC-1200. Der nominelle Durchsatz variiert je nach Produktart und Verpackungsweise; die tatsächliche Kapazität ist mit dem eigenen Material zu messen.
Einige Punkte sind zu erläutern:
- Die Temperaturgleichmäßigkeit ±3℃ bezeichnet den Temperaturunterschied zwischen Positionen im Schrank, nicht die Schwankung über die Zeit. Sie beantwortet die Frage, wie groß der Temperaturunterschied zwischen verschiedenen Positionen im Schrank zum selben Zeitpunkt ist.
- Die Gleichmäßigkeit wird stark durch die Beladung beeinflusst. Tablettspezifikation 400x600x25 mm Edelstahl, der Tablettrahmen des LFC-300 hat eine lichte Höhe von 1600 mm, Breite 605 mm, Tiefe 807 mm, Standard-Etagenabstand 75 mm, es können 40 Tabletts auf einmal eingelegt werden. Wird der Etagenabstand zu eng gewählt, ragen Tabletts über den Rahmen hinaus oder stapeln sich Produkte über den Tablettrand, wird der Luftkanal blockiert, und die gemessene Gleichmäßigkeit ist schlechter als im unbeladenen Zustand.
- Bei gleichzeitiger Produktion mehrerer Sorten ist die Zonenfähigkeit entscheidend. Bei Vierszonenmodellen wird jede Zone unabhängig temperiert, die Beladungsmenge pro Zone siehe obige Tabelle; Einzonenmodelle eignen sich besser für die kontinuierliche Produktion einer einzigen Sorte.
- Die Sauerstoffkonzentrationsüberwachung gehört zur Sicherheitsausstattung; das Vierszonenmodell ist mit einem Sauerstoffkonzentrationsmessgerät ausgestattet, der Einstellwert siehe obige Tabelle, gekoppelt mit Absauggebläse und Gerätebetrieb.
Schrankgeräte und kontinuierliche Linien können ebenfalls gegenübergestellt werden: Bei kleinen Chargen, vielen Sorten und begrenztem Werkstattplatz sind Schrankgeräte flexibler; bei kontinuierlicher Auslieferung in einem einzigen Zeitabschnitt siehe Stickstoff-Schnellfrosttunnel.
Auswahl- und Konfigurationshinweise
Zuerst drei Zahlen festlegen: Chargengewicht pro Charge, Ziel-Kerntemperatur, Produktform und Verpackungsweise. Das Modell wird durch diese drei Zahlen bestimmt; Temperaturgenauigkeit und Temperaturgleichmäßigkeit sind zwei Kennwerte, die auf dieser Grundlage geprüft werden.
Einzonen- oder Vierszonenmodell nach Anzahl der Sorten wählen. Wird in einer Schicht nur eine Sorte gefahren, genügt ein Einzonenmodell; müssen täglich mehrere Spezifikationen gewechselt werden und unterscheiden sich die Gefrierzeiten der Spezifikationen, kann die unabhängige Temperierung der vier Zonen Wartezeiten und Geschmacksübertragung verringern.
Genauigkeit nach Temperaturempfindlichkeit wählen. Bei Produkten mit hohen Anforderungen an die Konsistenz der Kerntemperatur und großen Gewichtsunterschieden pro Packung sind Modelle mit einer Temperaturgenauigkeit von ±1℃ zu bevorzugen; die ±2℃ des LFC-1200 ist der Wert, der der großen Mehrzonenkonstruktion entspricht.
Bei der Abnahme Messpunkte festlegen, nicht nur die Zahlen auf dem Display betrachten. Je einmal unbeladen und beladen durchführen, die Messpunkte mindestens auf Einlassseite, Schrankmitte, Gebläseseite und Türnähe verteilen; gleichzeitig mit einer Sonde die Kerntemperatur des Produkts messen und getrennt von der Raumtemperatur im Schrank protokollieren. Die ±1℃ im Datenblatt beziehen sich auf die Position des Temperatursensors; die Abkühlkurve des Produktkerns ist separat zu messen.
Sensor und Luftkanal sind die zwei Ansatzpunkte der Gleichmäßigkeit. Das Schutzrohr des Temperatursensors ist ein nahtloses Edelstahlrohr und befindet sich in der Mitte der Innenraumwand; das Zirkulationsgebläse ist ein tiefsttemperaturbeständiges mehrflügeliges Axialgebläse, dessen Oberfläche wasserabweisend und schwer vereisend ist, die Luftgeschwindigkeit ist einstellbar, das Strömungsfeld wurde simulationsgestützt ausgelegt. Werden diese Konstruktionen in die Konfigurationsliste aufgenommen, gibt es später eine Grundlage für die Konsistenz.
Vor-Ort-Bedingungen vorab klären. Der Stickstoffdruck beträgt je nach Modell 5-8 bar oder 6-8 bar, flüssiger Stickstoff und Vorratstank sind vom Bedarfsträger selbst bereitzustellen; die Entlüftungsöffnung befindet sich hinter dem Gerät, die Abluftleitung ist vorab zu verlegen; die Leitungen zwischen Hauptstromleitung und Schaltschrank sind vom Bedarfsträger auszuführen, die Stromverteilung ist für 380V ausgelegt.
Die Türöffnungshäufigkeit beeinflusst den tatsächlichen Temperaturunterschied. Bei Modellen mit manueller Türöffnung steht die Tür zwischen den Chargen zeitweise offen; je häufiger die Tür geöffnet wird, desto deutlicher steigt die Temperatur im Schrank, und die Ausgangsbedingungen der nächsten Charge sind anders. Bei Produktionslinien mit dichtem Produkttakt und gemischten Sorten ist dies in die Kapazitätsberechnung einzubeziehen.
Anwendungsszenarien
| Branche | Typische Materialien | Ansatz zur Modellauswahl |
|---|---|---|
| Wasserproduktverarbeitung | Flusskrebse, Fischköpfe, Fischfilets, Schalentiere | Große Gewichtsunterschiede pro Packung, Modelle mit Temperaturgenauigkeit ±1℃ bevorzugen, Schwerpunkt der Abnahme auf Gleichmäßigkeit |
| Fleisch- und Geflügelverarbeitung | Teilstücke Fleisch, Geflügelteilstücke | Charge einer einzigen Sorte, Einzonenmodell mit Standardtablettrahmen |
| Fertiggerichte | Menüschalen, vakuumverpackte Halbfertigprodukte | Häufiger Sortenwechsel, Vierszonenmodelle mit unabhängiger Temperierung prüfen |
| Obst und Gemüse | Bambussprossen, Obst- und Gemüserohstoffe | Modell nach Chargengewicht festlegen, Etagenabstand der Tabletts und Luftkanal beachten |
| Zentralküche | Fertige Gerichte, Portionen | Bei Anbindung an die Abkühlung heißer Gargerichte Schnittstelle nach Linientakt abstimmen |
Wenn es sich bei dem Produkt um heißes Gargut direkt nach dem Kochen handelt, das von 80 bis 90℃ auf einen Temperaturbereich von 0 bis 4℃ abgekühlt werden soll, fällt dies in den Anwendungsbereich von Schnellkühlschränken mit erzwungener Umluft bei Normaldruck und unterscheidet sich von den Behandlungsgegenständen der Stickstoff-Schnellfrostung. Bei der Auswahl ist zuerst der Verfahrenszweck zu unterscheiden; hierzu kann auf die Anwendungshinweise des Lebensmittel-Schnellkühlschranks verwiesen werden.
Die beiden Zahlen im Datenblatt: Die eine sagt, wie stabil geregelt wird, die andere, wie gleichmäßig gefroren wird. Bei der Auswahl ist es wirksamer, Messpunkte, Beladungsart und Abnahmeverfahren im technischen Protokoll klar festzuhalten, als im Datenblatt eine weitere Zahlenzeile hinzuzufügen.
Um die Anforderungen an Temperierung und Gleichmäßigkeit anhand Ihres Produkts zu prüfen, können Sie Materialart, Gewicht pro Packung, Chargengewicht und Ziel-Kerntemperatur angeben; wir erstellen ein Konfigurationskonzept nach dem tatsächlichen Material: Kontaktieren Sie uns
Bildbedarf: Foto der Tablettrahmen und Tablettbeladung im Innenraum des Stickstoff-Schnellfrostschranks, Positionsplan von Gebläse und Luftkanal des Schranks.
Häufige Fragen
Worin unterscheiden sich die Temperaturgenauigkeit ±1℃ und die Temperaturgleichmäßigkeit ±3℃ bei Stickstoff-Schnellfrostschränken?
Die Temperaturgenauigkeit bezeichnet die Schwankungsbreite der Temperatur am Ort des Messpunkts um den Sollwert, bei LFC-300 und LFC-600 beträgt sie ±1℃; die Temperaturgleichmäßigkeit bezeichnet den Temperaturunterschied zwischen verschiedenen Positionen im Schrank zum selben Zeitpunkt, bei beiden Modellen beträgt sie ±3℃. Erstere prüft das Regelungssystem und die Ansprechgeschwindigkeit des Stickstoff-Magnetventils, letztere prüft Luftkanalführung, Beladungsart und Isolierstruktur; beide sind getrennt zu messen und getrennt zu prüfen.
Ist die Temperaturgenauigkeit des LFC-1200 dieselbe wie die des LFC-300?
Nein. Die Temperaturgenauigkeit von LFC-300 und LFC-600 beträgt ±1℃, die des LFC-1200 beträgt ±2℃; ±2℃ ist der Wert, der der großen Mehrzonenkonstruktion entspricht. Auch die Temperaturgleichmäßigkeit ist unterschiedlich: LFC-300 und LFC-600 sind mit ±3℃ angegeben, beim LFC-1200 ist sie im technischen Protokoll nicht angegeben.
Wo sind bei der Abnahme eines Stickstoff-Schnellfrostschranks die Messpunkte zu setzen, und wie misst man, damit es zum Datenblatt passt?
Je einmal unbeladen und beladen durchführen, die Messpunkte auf Einlassseite, Schrankmitte, Gebläseseite und Türnähe verteilen; zusätzlich mit einer Sonde die Kerntemperatur des Produkts messen und getrennt von der Raumtemperatur im Schrank protokollieren. Die ±1℃ im Datenblatt beziehen sich auf die Position des Temperatursensors; die Abkühlkurve des Produktkerns ist separat zu messen. Ein zu enger Etagenabstand oder über den Rahmen hinausragende Tabletts blockieren den Luftkanal, und die gemessene Gleichmäßigkeit ist schlechter als im unbeladenen Zustand.