
У одного и того же азотного шкафа шоковой заморозки при заморозке одной и той же партии продукта показания расходомера жидкого азота за два раза могут отличаться заметно. В таблице параметров оборудования нет пункта «удельный расход», потому что расход жидкого азота определяется тем, сколько тепла нужно отвести от продукта, как размещена загрузка, сколько раз открывали двери и как настроены параметры. Чтобы его контролировать, сначала нужно разобрать две составляющие тепла, а затем управлять теми переменными, которые есть на площадке.
Расход определяется двумя составляющими тепла: тепловыделение продукта и потери холода на площадке
Тепло, которое продукт отдаёт при снижении температуры от температуры загрузки до целевой температуры в центре, рассчитывается в три этапа; на площадке дополнительно теряется часть холода.
| Статья тепла | Содержание | От чего зависит |
|---|---|---|
| Явное тепло этапа предварительного охлаждения | От температуры загрузки до точки замерзания продукта | Температура загрузки, масса продукта, удельная теплоёмкость |
| Скрытое тепло этапа замерзания | Тепло, выделяемое при замерзании свободной воды (для воды около 334 kJ/kg) | Влажность, масса загрузки |
| Явное тепло этапа глубокого охлаждения | От точки замерзания до целевой температуры в центре | Целевая температура в центре, удельная теплоёмкость |
| Потери холода на площадке | Утечка при открывании дверей, теплоприток через корпус, вынос холода вытяжкой, потери в трубопроводах | Привычки работы, уплотнение дверей и изоляция, настройка вытяжки |
Тепло, которое может отвести жидкий азот, — это скрытая теплота парообразования (около 199 kJ/kg) плюс явное тепло нагрева низкотемпературного азота. Если сложить три составляющие тепловыделения продукта и разделить на доступное теплопоглощение жидкого азота, получится теоретический минимум для заморозки данной партии на данном оборудовании; фактическое показание — это этот минимум, умноженный на коэффициент потерь холода. Коэффициент привязан к цеху, способу загрузки и привычкам открывания дверей, его можно только откалибровать, рассчитать нельзя.
Шесть распространённых факторов роста на площадке
| Явление | Результат | Действие по контролю |
|---|---|---|
| Повышенная температура загрузки | Жидкий азот сначала расходуется на явное тепло переднего участка, доступный холод на этапе замерзания снижается | Предварительное охлаждение на предыдущем участке или загрузка партиями |
| Слишком малый зазор между лотками, слишком плотная загрузка | Холодный воздух не проникает в щели между лотками, центр достигает температуры медленно | Раскладывать по высоте ярусов стеллажа, оставлять каналы для потока воздуха |
| Партия превышает согласованную загрузку оборудования | Температура в шкафу восстанавливается медленно, время подачи азота удлиняется | Планировать партии по загрузке модели |
| Высокая частота открывания дверей, длительное открывание | Холодный воздух уходит, после восстановления температуры в шкафу требуется повторное охлаждение | Сосредоточить загрузку и выгрузку, сократить промежуточные извлечения |
| Уставка температуры ниже технологической необходимости | Продукт перемораживается, расход азота растёт | Калибровать по толщине продукта и целевой температуре в центре |
| Заметно завышенный расход вытяжки | Низкотемпературный азот отводится, холод используется не полностью | Подбирать расход вентилятора по количеству образующегося азота |
Какие точки контроля есть на стороне оборудования
Чем полнее условия теплообмена, тем ближе расход жидкого азота при одном и том же тепловыделении продукта к теоретическому минимуму. На стороне оборудования регулируемые места сосредоточены в нескольких точках:
- Управление подачей азота: регулирующий клапан расхода с многоточечным диспергатором жидкого азота, жидкий азот после раздельного впрыска разбивается вентилятором и испаряется, напрямую воздействуя на поверхность продукта; система управления может подавать азот по этапам, работая пошагово на охлаждение и выдержку.
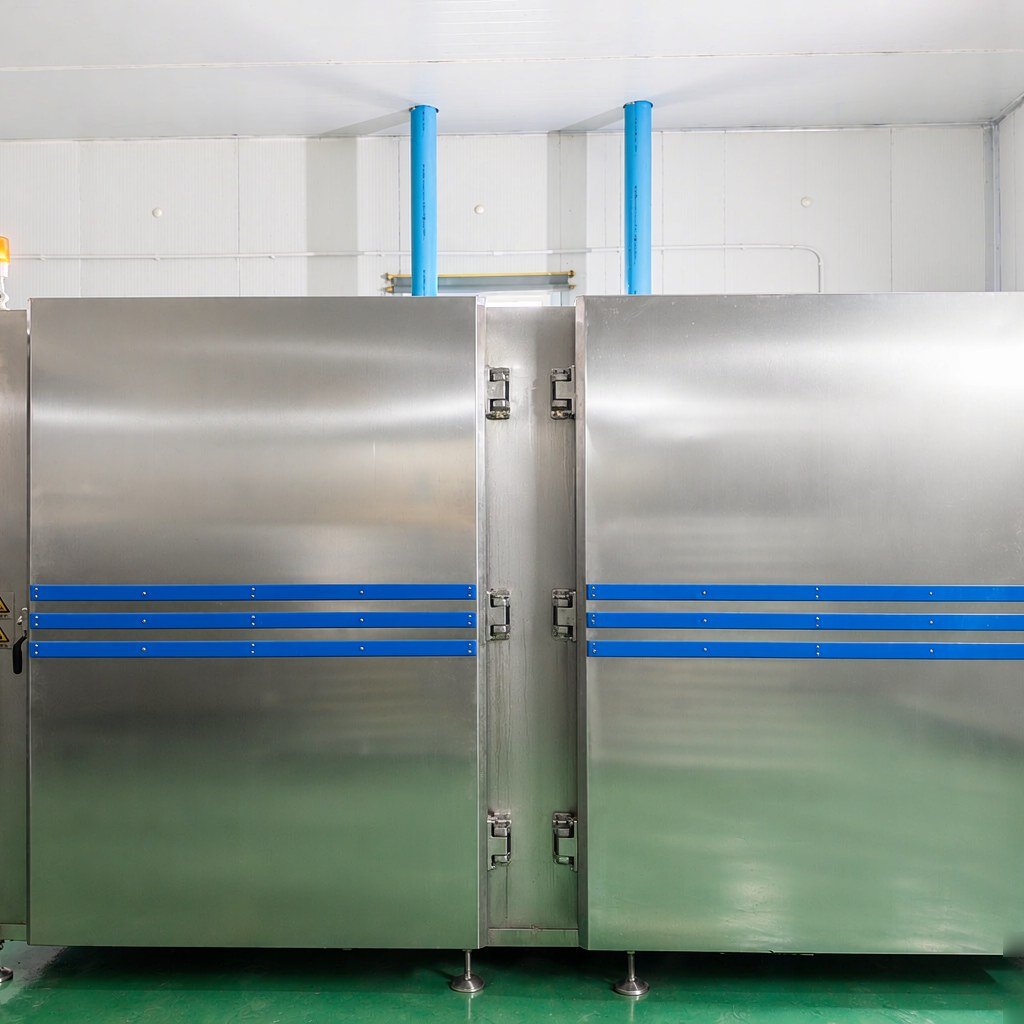
- Поле воздушных потоков: вынесенный низкотемпературный длинновальный двигатель с многолопастным осевым вентилятором, скорость воздуха до 10 м/с, направляющие лопатки прижимают холодный воздух к щелям между лотками, вовлекая в теплообмен и внутреннюю часть загрузки. Такая конструкция представлена в серии азотных шкафов шоковой заморозки.
- Изоляция и уплотнение: слой низкотемпературной пеноматериальной изоляции 150 mm, сверхнизкотемпературные уплотнительные кольца сохраняют эластичность при низких температурах, снижая теплоприток в местах соединений корпуса.
- Вытяжка: чем больше расход вытяжки, тем не всегда лучше; подбирать расход вентилятора и кратность воздухообмена по количеству азота, образующегося за партию, конкретные решения см. в вытяжка и мониторинг концентрации кислорода в азотном шкафу шоковой заморозки.
- Структура загрузки: высота ярусов стеллажа по умолчанию 75 mm, может проектироваться под продукт (DKN-LFC-300 вмещает 40 лотков за раз), чем меньше зазор, тем больше вмещается, но и канал для воздуха уже, нужно соразмерять с толщиной продукта.
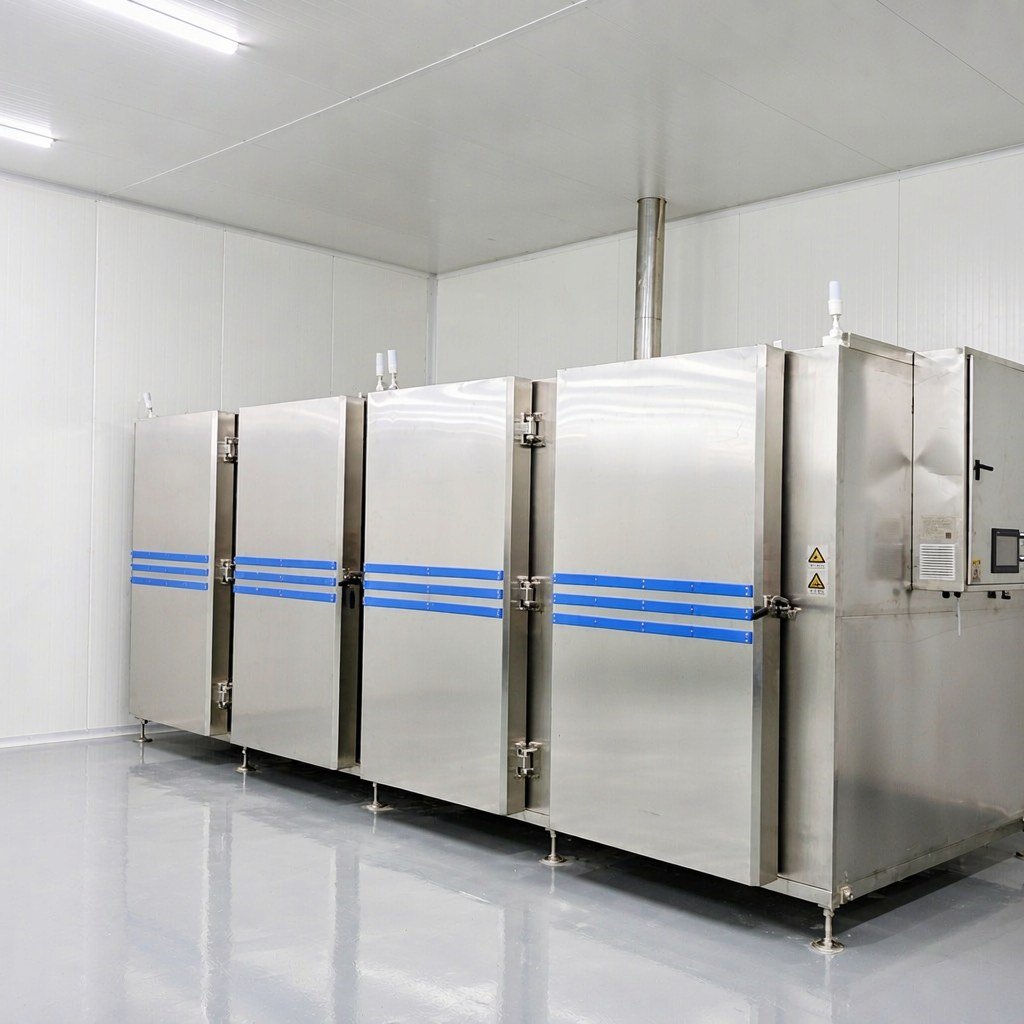
- Зонная загрузка: DKN-LFC-1200 имеет четырёхзонную структуру, одна зона 0~1200 kg, при малой партии можно включать только соответствующую зону, не охлаждая весь аппарат.
У непрерывных линий акценты немного другие: двусторонний впрыск сверху и снизу через сетчатый транспортёр, расход воздуха до 6000 m³/h, напор 65 Pa, на входе и выходе предусмотрены патрубки отбора отходящего газа, что снижает утечку холода с обоих концов. Тип оборудования см. в азотный туннель шоковой заморозки.
Создание базы удельного расхода на предприятии: четыре показателя на каждую партию
Чтобы удельный расход можно было использовать для сравнения, необходимо единство методики записи. Рекомендуется фиксированно записывать на каждую партию четыре показателя: нетто-масса продукта, температура загрузки, целевая температура в центре, показание расходомера жидкого азота; способ загрузки описывать с указанием числа ярусов стеллажа и массы на лоток. Разделив показание расходомера жидкого азота на нетто-массу, получаем базовый удельный расход предприятия в kg жидкого азота/kg продукта.
Назначение базы — сравнение по горизонтали: снизился ли удельный расход после смены способа загрузки для одного продукта, насколько велик объём повторной калибровки после смены категории. После смены категории, упаковки или массы партии базу нужно пересоздавать.
Прослеживаемость записей зависит от измерения температуры и программы. На примере азотного шкафа шоковой заморозки: платиновый термометр сопротивления с диапазоном 200℃~-200℃, один основной и один контрольный канал, программа может пошагово выполнять охлаждение и выдержку, по завершении автоматическая сигнализация и отключение питания; при смене категории можно вызвать параметры предыдущей партии для разбора.
Частые вопросы
Можно ли заранее точно рассчитать расход жидкого азота?
Теоретический минимум рассчитать можно: сложить три составляющие тепловыделения продукта и разделить на скрытую теплоту парообразования жидкого азота и явное тепло азота — получится, сколько жидкого азота минимум нужно на эту партию. Фактический расход — это это число, умноженное на коэффициент потерь холода на площадке; условия цехов на разных предприятиях различаются, коэффициент можно получить только калибровкой при пробном пуске. Поэтому на этапе проектирования мы даём рекомендации по конфигурации исходя из продукта и партии, а не фиксированный удельный расход.
Почему у одного и того же шкафа расход двух партий сильно различается?
По степени влияния это обычно изменение одного из четырёх пунктов: температура загрузки, масса партии, число открываний дверей, целевая температура в центре. Чтобы сравнивать оборудование или технологию, сначала зафиксируйте эти четыре пункта, иначе показания несопоставимы.
Чем полнее загрузка, тем экономнее расход жидкого азота?
Полная загрузка не означает экономию. Когда масса загрузки в пределах согласованной для оборудования, полная загрузка размывает постоянный расход на открывание дверей и теплоприток; но при слишком плотной укладке холодный воздух не проникает в щели между лотками, время достижения температуры в центре удлиняется, время подачи азота соответственно растёт, и общий расход反而 увеличивается.
Если задать температуру ниже, можно сократить время и сэкономить жидкий азот?
Для тонких продуктов это приведёт к перемораживанию, расход вырастет; для толстых продуктов время прохождения центром зоны кристаллизации ограничено толщиной, и более низкая температура в шкафу мало что ускорит. Технологически нужно контролировать время прохождения зоны максимального кристаллообразования от -1℃ до -5℃, а не конечную температуру оборудования.
Шкаф или туннель — у какого удельный расход ниже?
Единого ответа нет. Одна категория, большие партии, непрерывное производство — в туннеле загрузка тонкая и равномерная, открываний меньше, размывание постоянных затрат более рационально; много категорий, малые партии, частая переналадка — шкаф гибче. При выборе сначала смотрят на число категорий и партии, потом говорят об удельном расходе.
Чтобы оценить соответствие расхода жидкого азота и оборудования по продукту и партии, пришлите наименование, массу партии, температуру загрузки и целевую температуру в центре — мы дадим рекомендации по конфигурации исходя из фактических условий: связаться с Kunning Cryo
Указанные в тексте скрытая теплота замерзания воды и скрытая теплота парообразования жидкого азота являются общепринятыми физическими данными; параметры оборудования и конструктивные решения взяты из технической документации азотных шкафов шоковой заморозки и азотных туннелей шоковой заморозки Kunning Cryo, данные по загрузке конкретных моделей определяются соответствующими техническими параметрами.