
En un mismo congelador de nitrógeno líquido, congelando el mismo lote de producto, las dos lecturas del medidor de nitrógeno líquido pueden diferir bastante. En la tabla de parámetros del equipo no aparece el «consumo específico», porque el consumo de nitrógeno líquido lo determinan conjuntamente cuánto calor hay que extraer del producto, cómo se dispone la carga, cuántas veces se abre la puerta y cómo se ajustan los parámetros. Para controlarlo, primero hay que ver claramente dos aportes de calor y luego controlar esas variables en planta.
El consumo lo determinan dos aportes de calor: calor liberado por el producto y pérdidas de frío en planta
El calor que libera el producto al pasar de la temperatura de entrada a la temperatura central objetivo se calcula en tres tramos; además, en planta se pierde una parte adicional de frío.
| Término de calor | Contenido | De qué depende |
|---|---|---|
| Calor sensible del tramo de precongelación | De la temperatura de entrada al punto de congelación del producto | Temperatura de entrada, masa del producto, calor específico |
| Calor latente del tramo de congelación | Calor liberado al congelarse el agua libre (agua aprox. 334 kJ/kg) | Contenido de humedad, cantidad de carga |
| Calor sensible del tramo de ultracongelación | Del punto de congelación a la temperatura central objetivo | Temperatura central objetivo, calor específico |
| Pérdida de frío en planta | Fugas por apertura de puerta, pérdida de calor del gabinete, frío arrastrado por extracción, pérdidas en tuberías | Hábitos de operación, sellado y aislamiento, ajuste de extracción |
El calor que puede extraer el nitrógeno líquido es el calor latente de vaporización (aprox. 199 kJ/kg) más el calor sensible del nitrógeno gaseoso frío al calentarse. Sumando los tres tramos de calor liberado por el producto y dividiendo entre el calor absorbible disponible del nitrógeno líquido se obtiene el límite teórico inferior para congelar este lote en este equipo; la lectura real es ese límite inferior multiplicado por un coeficiente de pérdida de frío. El coeficiente va ligado al taller, la forma de carga y los hábitos de apertura de puerta, y solo puede calibrarse, no calcularse.
Seis factores habituales que elevan el consumo en planta
| Fenómeno | Resultado | Acción de control |
|---|---|---|
| Temperatura de entrada elevada | El nitrógeno líquido se consume primero en el calor sensible del tramo inicial, se reduce el frío disponible en el tramo de congelación | Enfriar en el proceso previo o cargar por lotes |
| Separación entre bandejas demasiado pequeña, carga demasiado densa | El aire frío no llega a las ranuras entre bandejas, el centro tarda en alcanzar el punto | Distribuir según la altura de los niveles del bastidor, dejar paso al flujo de aire |
| Lote único superior a la capacidad de carga compatible del equipo | La temperatura interior se recupera despacio, se alarga el tiempo de dosificación | Programar por lotes según la capacidad de carga del modelo |
| Alta frecuencia de apertura de puerta, apertura prolongada | El frío se escapa, tras la recuperación interior hay que volver a enfriar | Concentrar entradas y salidas, reducir extracciones intermedias |
| Temperatura ajustada por debajo de la necesidad del proceso | Congelación excesiva del producto, mayor consumo de nitrógeno líquido | Calibrar según el espesor del producto y la temperatura central objetivo |
| Caudal de extracción claramente excesivo | El nitrógeno gaseoso frío se extrae, el frío no se aprovecha del todo | Ajustar el caudal del ventilador según la generación de nitrógeno |
Qué puntos controlables hay en el lado del equipo
Cuanto más completas sean las condiciones de intercambio térmico, más se acercará el consumo de nitrógeno líquido para el mismo calor liberado por el producto al límite teórico inferior. Los puntos ajustables en el lado del equipo se concentran en varios aspectos:
- Control de dosificación: válvula de control de caudal con dispersor de nitrógeno líquido perforado; el nitrógeno líquido, tras la inyección dividida, es dispersado y gasificado por el ventilador, impactando directamente en la superficie del producto; el sistema de control puede dosificar por tramos, operando por pasos de enfriamiento y mantenimiento.
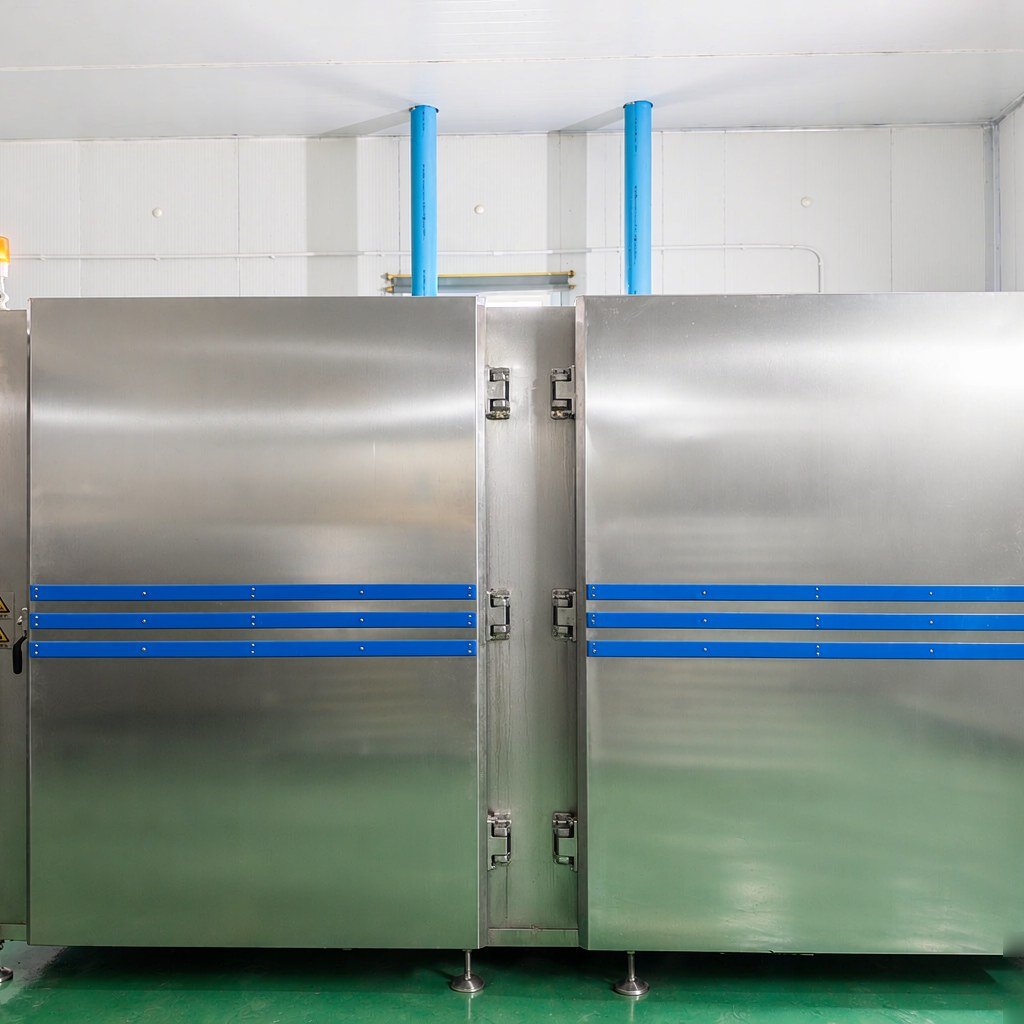
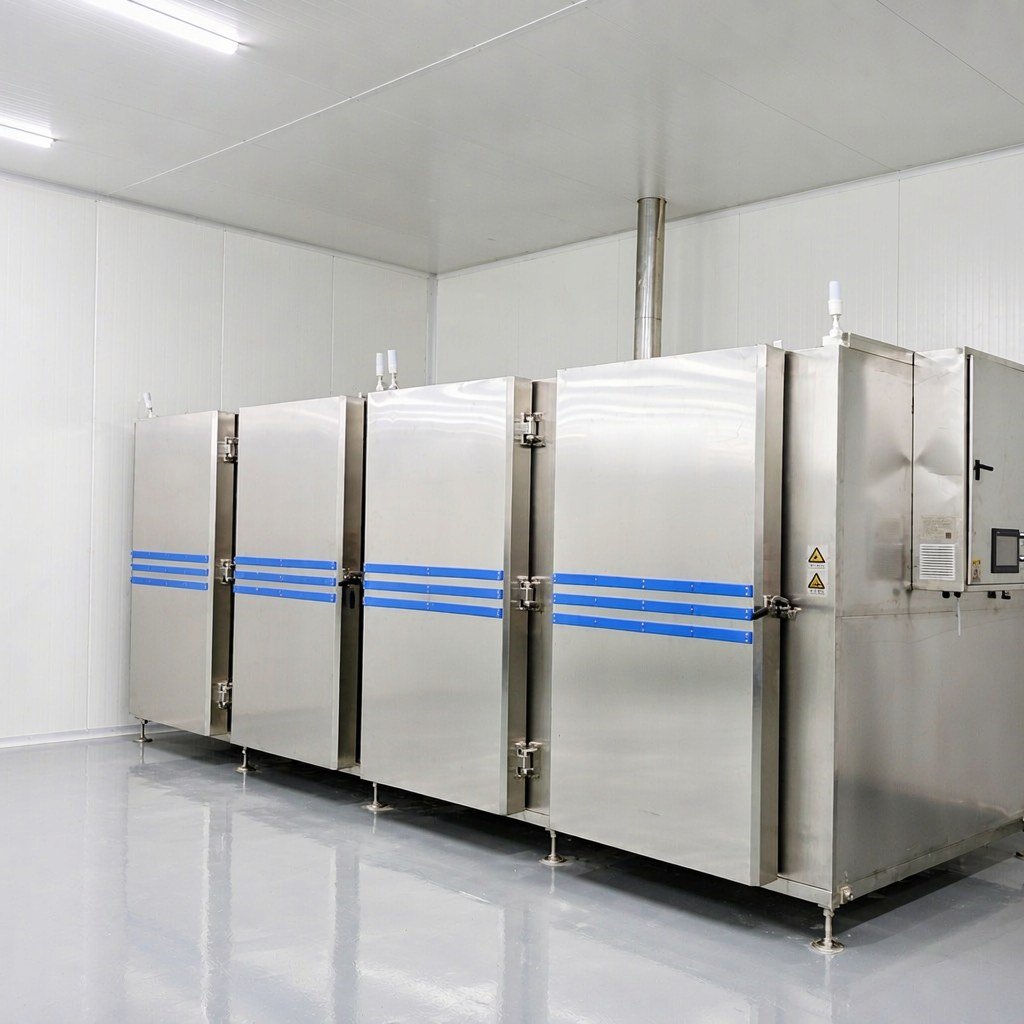
- Campo de viento: motor de eje largo resistente a bajas temperaturas de montaje externo con ventilador axial multipalas, velocidad de viento de hasta 10 m/s, deflectores que presionan el aire frío hacia las ranuras entre bandejas, haciendo participar también el interior de la carga en el intercambio térmico. Este tipo de estructura se ve en la serie de congeladores de nitrógeno líquido.
- Aislamiento y sellado: capa de aislamiento de espuma de baja temperatura de 150 mm, junta de sellado de ultrabaja temperatura que mantiene su flexibilidad a baja temperatura, reduciendo la pérdida de calor en las uniones del gabinete.
- Extracción: el caudal de extracción no es mejor cuanto mayor; ajustar el caudal del ventilador y las renovaciones de aire según la generación de nitrógeno por lote; el procedimiento concreto se ve en extracción y monitoreo de concentración de oxígeno del congelador de nitrógeno líquido.
- Estructura de carga: separación entre niveles del bastidor por defecto de 75 mm, diseñable según el producto (el DKN-LFC-300 admite 40 bandejas por carga); a menor separación, más capacidad pero conducto de aire más estrecho, hay que sopesarlo según el espesor del producto.
- Carga por zonas: el DKN-LFC-1200 tiene estructura de cuatro zonas, 0~1200 kg por zona; en lotes pequeños puede activarse solo la zona correspondiente, sin necesidad de enfriar todo el equipo.
En líneas continuas el punto de actuación es algo distinto: inyección bidireccional superior e inferior sobre la cinta de malla, caudal de aire de hasta 6000 m³/h, presión de aire de 65 Pa, bocas de extracción de gases residuales en los extremos de entrada y salida, reduciendo el escape de frío por ambos extremos. La forma del equipo se ve en túneles de congelación por nitrógeno líquido.
Establecer la línea base de consumo específico de la planta: registrar cuatro datos por lote
Para que el consumo específico sirva para comparar, la premisa es un criterio de registro consistente. Se recomienda registrar fijos cuatro datos por lote: peso neto del producto, temperatura de entrada, temperatura central objetivo y lectura del medidor de nitrógeno líquido; anotar claramente la forma de carga con el número de niveles del bastidor y la cantidad por bandeja. Dividiendo la lectura de nitrógeno líquido entre el peso neto se obtiene la línea base de kg de nitrógeno líquido/kg de producto de la planta.
La función de la línea base es la comparación horizontal: si tras cambiar la forma de carga de un mismo producto baja el consumo específico, y cuánto hay que recalibrar tras cambiar de categoría. Tras cambiar de categoría, de envase o de peso por lote, la línea base debe rehacerse una vez.
Que el registro sea trazable depende de la medición de temperatura y del programa. Tomando como ejemplo el congelador de nitrógeno líquido, la medición por resistencia de platino abarca 200℃~-200℃, con un control principal y un monitoreo; el programa puede operar por pasos de enfriamiento y mantenimiento, y al finalizar alarma y corta automáticamente; al cambiar de categoría pueden recuperarse los parámetros del lote anterior para revisión.
Preguntas frecuentes
¿Se puede calcular con precisión de antemano el consumo de nitrógeno líquido?
El límite teórico inferior sí puede calcularse: sumando los tres tramos de calor liberado por el producto y dividiendo entre el calor latente de vaporización del nitrógeno líquido y el calor sensible del nitrógeno gaseoso, se obtiene cuánto nitrógeno líquido necesita como mínimo este lote. El consumo real es ese número multiplicado por un coeficiente de pérdida de frío en planta; las condiciones de taller varían entre plantas, y el coeficiente solo puede obtenerse por calibración en pruebas. Por eso, en la fase de propuesta damos recomendaciones de configuración según el producto y el lote, sin reportar un consumo específico fijo.
En un mismo gabinete, ¿por qué dos lotes difieren tanto en consumo?
Ordenando por grado de influencia, normalmente cambió alguno de estos cuatro: temperatura de entrada, cantidad de carga por lote, número de aperturas de puerta, temperatura central objetivo. Para comparar equipos o procesos, primero hay que fijar estos cuatro; de lo contrario las lecturas no son comparables.
¿Cuanto más llena la carga, menos nitrógeno líquido se consume?
Estar lleno no equivale a ahorrar. Cuando la cantidad de carga está dentro del rango compatible del equipo, llenar diluye la parte de consumo fijo por apertura de puerta y pérdida de calor; pero si se apila demasiado denso, el aire frío no llega a las ranuras entre bandejas, se alarga el tiempo para que el centro alcance el punto y con ello el tiempo de dosificación, y el consumo total sube en cambio.
¿Ajustar la temperatura más baja acorta el tiempo y usa menos nitrógeno líquido?
En productos delgados provoca congelación excesiva y el consumo sube; en productos gruesos, el tiempo que tarda el centro en atravesar la banda de cristalización está limitado por el espesor, y por mucho que baje la temperatura interior no se acelera gran cosa. En el proceso lo que hay que controlar es el tiempo de paso por la banda de máxima formación de cristales de hielo de -1℃ a -5℃, no la temperatura final del equipo.
¿Gabinete o túnel, cuál tiene menor consumo específico?
No hay una respuesta única. En una sola categoría, gran volumen y producción continua, el túnel con carga delgada y uniforme y pocas aperturas de puerta diluye de forma más razonable; en multitud de variedades, lotes pequeños y cambios frecuentes de producción, el gabinete es más flexible. En la selección, primero hay que ver el número de categorías y el tamaño del lote, y después hablar del consumo específico.
Para ver el consumo de nitrógeno líquido y la compatibilidad del equipo según el material y el lote, pueden enviar el nombre del producto, el peso por lote, la temperatura de entrada y la temperatura central objetivo; damos recomendaciones de configuración según las condiciones reales: contactar con Kunning Cryo
El calor latente de congelación del agua y el calor latente de vaporización del nitrógeno líquido citados en el texto son datos físicos generales; los parámetros y la configuración estructural del equipo provienen de los documentos técnicos de los congeladores de nitrógeno líquido y túneles de congelación por nitrógeno líquido de Kunning Cryo; los datos de carga de cada modelo se rigen por sus correspondientes parámetros técnicos.